Choisir une imprimante 3D pro quand on vient du monde maker
Passer d’une simple imprimante de bureau à une véritable imprimante 3D pro change la façon de concevoir vos projets. Pour un maker ou une TPE, cette montée en gamme transforme une simple imprimante d’atelier en un outil de production capable d’assurer une impression répétable et fiable. Une imprimante professionnelle bien choisie permet de sécuriser vos pièces fonctionnelles et de maîtriser le prix de revient dès la première série.
La première question à se poser concerne le type d’imprimante et de technologie d’impression à adopter selon vos usages réels. Les imprimantes FDM restent le choix le plus courant chez les bricoleurs avancés, car une imprimante FDM offre un excellent compromis entre prix, volume d’impression et variété de matériaux comme le PLA, le PETG ou l’ABS. Les imprimantes industrielles en FDM existent aussi, mais pour un atelier de makers ou une petite structure, une imprimante 3D pro de gamme intermédiaire suffit souvent pour une production continue.
Les marques orientées makers comme Bambu Lab ou Creality ont bousculé le marché de l’imprimante professionnelle avec des machines rapides et bien intégrées. Une imprimante Bambu de type Bambu Lab X1 ou P1, surtout en version lab combo ou full combo avec AMS, permet une impression multi matériaux et multi couleurs tout en gardant un prix contenu. De son côté, une imprimante Creality en version Creality combo offre un écosystème ouvert apprécié des bricoleurs qui veulent modifier leurs imprimantes FDM et optimiser chaque détail.
Pour affiner votre choix d’imprimante impression, il faut analyser vos besoins en volume d’impression et en cadence de production. Une imprimante 3D pro destinée à fabriquer de grandes pièces fonctionnelles doit offrir un volume d’impression généreux, mais aussi une structure rigide pour conserver la qualité dimensionnelle. À l’inverse, si vous produisez surtout de petites pièces en série, plusieurs imprimantes FDM plus compactes peuvent offrir une meilleure flexibilité et un prix global plus maîtrisé.
Les avis d’utilisateurs expérimentés restent précieux, mais il faut les lire avec une grille de lecture professionnelle. Un avis enthousiaste sur la vitesse d’impression ne suffit pas si la qualité de surface se dégrade ou si le post traitement devient trop long pour votre atelier. Prenez le temps de comparer les avis sur la stabilité, la répétabilité des impressions et la gestion des matériaux techniques comme le PETG ABS ou l’ABS ASA.
Pour aller plus loin dans la sélection d’une imprimante 3D pro adaptée à vos prototypes et petites séries, un guide détaillé comme choisir le bon modèle d’imprimante 3D du premier prototype aux petites séries aide à structurer votre démarche. Vous y trouverez des critères concrets pour comparer les imprimantes professionnelles et les imprimantes industrielles selon vos contraintes. Cette approche rationnelle évite de se laisser guider uniquement par le marketing ou par le dernier modèle à la mode.
Maîtriser les matériaux : PLA, PETG, ABS et alliages pour pièces fonctionnelles
Une imprimante 3D pro n’a de sens que si elle gère correctement les matériaux dont vous avez vraiment besoin. Pour un atelier de makers ou une TPE, le trio PLA, PETG et ABS reste la base, mais chaque matériau impose des exigences différentes à l’imprimante et à l’environnement d’impression. Une imprimante FDM mal ventilée ou non carénée pourra très bien gérer le PLA, mais montrera vite ses limites dès que vous passerez au PETG ABS ou à l’ABS ASA.
Le PLA reste idéal pour la mise au point rapide, les gabarits visuels et les pièces non sollicitées mécaniquement. Sur une imprimante 3D pro bien réglée, le PLA offre une qualité de surface élevée, un prix au kilo très bas et un post traitement limité au retrait des supports. En revanche, pour des pièces fonctionnelles soumises à la chaleur ou aux efforts, il faut basculer vers le PETG, l’ABS PETG ou l’ABS classique, voire vers des mélanges PLA PETG ou PLA ABS selon les contraintes.
Une imprimante professionnelle bien conçue doit proposer un chemin de filament maîtrisé, un extrudeur fiable et une enceinte au moins partiellement fermée pour stabiliser l’impression en ABS. Les imprimantes FDM de type Bambu Lab ou certaines imprimantes Creality combo intègrent déjà ces éléments, ce qui facilite la production de pièces fonctionnelles robustes. Sur ces imprimantes, la gestion des matériaux techniques devient plus prévisible, ce qui réduit les pertes de pièces et améliore la qualité globale.
Pour les makers qui produisent des pièces automobiles ou des pièces mécaniques exigeantes, la résistance chimique et thermique des matériaux devient critique. L’ABS ASA, par exemple, combine une bonne tenue aux UV avec une résistance mécanique adaptée aux pièces extérieures, ce qui en fait un choix fréquent pour les pièces fonctionnelles montées sur véhicule. Dans ce contexte, une imprimante 3D pro doit garantir une impression stable de ces matériaux, sans délaminage ni warping excessif.
Les avis sur les filaments et sur les imprimantes doivent être lus en tenant compte de votre usage réel et de votre environnement. Un filament PETG qui donne une excellente qualité sur une imprimante Bambu Lab en enceinte fermée pourra se comporter différemment sur une imprimante FDM ouverte dans un atelier froid. C’est pourquoi il est pertinent de tester plusieurs bobines et de documenter vos propres avis internes, surtout si votre TPE vise une production régulière.
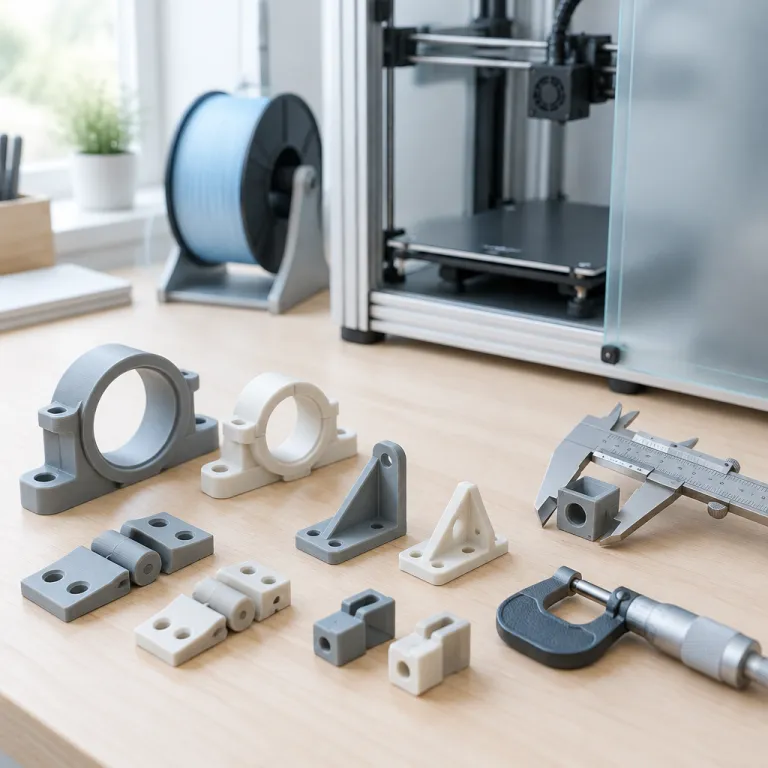
Pour ceux qui conçoivent des pièces automobiles réellement montées sur véhicule, un retour d’expérience détaillé comme choisir une imprimante 3D pour pièces automobiles vraiment fonctionnelles permet de relier choix des matériaux, type d’imprimante et contraintes mécaniques. Ce type de ressource aide à arbitrer entre PLA, PETG, ABS ASA ou mélanges PETG ABS selon les zones de montage. Vous pouvez ainsi dimensionner votre parc d’imprimantes FDM et vos stocks de matériaux en fonction de vos pièces fonctionnelles les plus critiques.
FDM, résine, SLA, SLS, laser : quand changer de technologie
La plupart des ateliers de makers commencent avec une imprimante FDM, puis se demandent quand passer à l’impression résine ou à d’autres technologies. Une imprimante 3D pro en FDM couvre déjà une large part des besoins, mais certaines pièces fonctionnelles ou esthétiques imposent de regarder du côté de la résine ou de la poudre. Le choix entre FDM, impression résine, SLA, SLS ou découpe laser dépend de la géométrie, de la précision et du prix cible de chaque pièce.
L’impression résine regroupe plusieurs technologies, dont la SLA qui utilise un laser pour polymériser la résine couche par couche. Une imprimante SLA offre une qualité de surface et une précision très supérieures à la plupart des imprimantes FDM, ce qui la rend idéale pour les petites pièces techniques, les prototypes visuels haut de gamme ou les moules pour fabrication additive indirecte. En revanche, le post traitement est plus lourd, le prix des résines plus élevé et la gestion des déchets plus contraignante pour une petite structure.
Les imprimantes SLS fonctionnent avec une poudre polymère frittée par laser, ce qui permet de produire des pièces fonctionnelles sans supports, avec une excellente résistance mécanique. Pour une TPE, l’accès direct aux imprimantes SLS reste souvent limité par le prix d’achat et par les contraintes d’exploitation, mais des services externes de fabrication additive en SLS peuvent compléter un parc d’imprimantes FDM. Cette combinaison FDM plus SLS permet de réserver les pièces les plus critiques à la poudre, tout en gardant la production courante sur une imprimante 3D pro de bureau.
Certains fabricants proposent désormais des machines dites combo ou full combo, qui associent impression FDM, gravure laser légère et parfois impression résine dans un même châssis. Ce type de lab combo séduit les makers qui veulent explorer plusieurs procédés sans multiplier les machines, mais il faut rester lucide sur les compromis en termes de volume d’impression et de qualité. Une imprimante professionnelle dédiée à un procédé unique reste souvent plus performante pour une production régulière.
Pour les ateliers qui envisagent de passer du plastique au métal, la question de la technologie devient encore plus stratégique. Des solutions de fabrication additive métal existent pour les TPE, mais elles impliquent un investissement important, un post traitement poussé et des contraintes de sécurité élevées. Un panorama détaillé comme passer du prototypage plastique aux pièces métalliques fonctionnelles aide à décider si votre atelier est prêt pour cette étape.
Dans la plupart des cas, un parc hybride associant plusieurs imprimantes FDM, une ou deux imprimantes SLA pour l’impression résine de précision et éventuellement un accès ponctuel aux imprimantes SLS via un service externe offre un excellent équilibre. Vous pouvez ainsi choisir la bonne technologie pour chaque pièce, en arbitrant entre prix, délai, qualité et contraintes de post traitement. Cette approche modulaire reste particulièrement adaptée aux makers avancés et aux TPE qui veulent garder de la souplesse.
Volume d’impression, cadence et production : penser comme un petit atelier industriel
Une imprimante 3D pro doit être évaluée comme une machine de production, pas seulement comme un gadget de prototypage. Pour un atelier de makers ou une TPE, le volume d’impression, la cadence et la répétabilité comptent autant que la qualité visuelle. Il devient nécessaire de raisonner en coût par pièce, en taux d’utilisation et en temps de post traitement pour chaque série.
Le volume d’impression détermine la taille maximale de vos pièces fonctionnelles, mais aussi la possibilité de regrouper plusieurs petites pièces sur un même plateau. Une grande imprimante FDM permet de lancer une impression de nuit avec plusieurs dizaines de pièces, ce qui améliore la productivité globale si la qualité reste constante. En revanche, un grand volume d’impression mal maîtrisé peut générer plus de pertes si la machine manque de rigidité ou si la gestion thermique est insuffisante pour l’ABS ou le PETG ABS.
La cadence de production dépend de la vitesse d’impression, mais aussi de la stabilité de la machine et de la facilité de préparation des jobs. Les imprimantes Bambu Lab, par exemple, sont réputées pour leur vitesse élevée et leur automatisation poussée, ce qui réduit le temps passé à lancer chaque impression. De leur côté, certaines imprimantes Creality combo ou full combo misent sur la modularité et sur un prix plus bas, au prix parfois d’un peu plus de réglages manuels pour atteindre la même qualité.
Pour une TPE, la vraie question n’est pas seulement le prix d’achat de l’imprimante, mais le coût complet de la pièce produite. Il faut intégrer le prix du filament PLA, PETG, ABS ASA ou ABS PETG, le temps machine, le temps humain de préparation et de post traitement, ainsi que les éventuelles pertes liées aux échecs d’impression. Une imprimante 3D pro plus chère mais plus fiable peut au final réduire le coût unitaire de vos pièces fonctionnelles sur une année complète.
Les imprimantes industrielles haut de gamme offrent des volumes d’impression très importants et une répétabilité quasi parfaite, mais leur prix reste souvent hors de portée pour un atelier de makers. Une stratégie réaliste consiste à combiner plusieurs imprimantes professionnelles de bureau, éventuellement de marques différentes comme Bambu Lab et Creality, pour répartir la production. Cette redondance permet de continuer à produire même en cas de panne d’une imprimante, tout en testant différents matériaux et profils d’impression.
Enfin, pensez à documenter vos propres avis internes sur chaque imprimante, chaque matériau et chaque profil d’impression. Un simple tableau partagé dans l’atelier, avec les paramètres validés pour le PLA PETG, le PLA ABS ou l’ABS ASA, évite de réinventer la roue à chaque nouvelle série. Cette capitalisation d’expérience transforme progressivement votre parc d’imprimantes FDM en véritable cellule de fabrication additive semi industrielle.
Qualité, tolérances et post traitement : passer du prototype à la pièce vendable
Une imprimante 3D pro doit vous permettre de livrer des pièces vendables, pas seulement des prototypes de démonstration. Pour y parvenir, il faut maîtriser la qualité dimensionnelle, la répétabilité et le post traitement adapté à chaque matériau. La frontière entre prototype et pièce fonctionnelle se joue souvent sur ces détails que les fiches techniques d’imprimantes mentionnent peu.
La qualité d’une impression dépend d’abord de la rigidité mécanique de l’imprimante, de la précision des guidages et de la stabilité thermique. Une imprimante FDM bien conçue, qu’elle vienne de Bambu Lab ou de Creality, doit maintenir des tolérances serrées sur toute la hauteur de la pièce, même avec un volume d’impression important. Les imprimantes industrielles vont plus loin encore, mais une bonne imprimante professionnelle de bureau suffit déjà pour la plupart des pièces fonctionnelles de TPE.
Le choix des matériaux influence directement la qualité finale et le besoin de post traitement. Une pièce en PLA sortira souvent propre de l’imprimante, avec un simple retrait des supports, alors qu’une pièce en ABS ASA ou en ABS PETG pourra nécessiter un ponçage, un traitement chimique ou une peinture pour atteindre le niveau de finition attendu. L’impression résine en SLA offre une qualité de surface exceptionnelle, mais impose un post traitement plus lourd avec nettoyage, polymérisation et parfois ponçage fin.
Pour garantir des tolérances répétables, il est utile de définir des profils d’impression standardisés pour chaque combinaison matériau et imprimante. Par exemple, un profil dédié au PLA PETG sur une imprimante Bambu Lab, un autre pour le PLA ABS sur une imprimante Creality combo, et ainsi de suite pour vos autres imprimantes FDM. Cette approche réduit les variations d’une série à l’autre et facilite la comparaison des avis internes sur la qualité obtenue.
Le post traitement doit être pensé comme une étape à part entière de votre chaîne de fabrication additive. Selon le matériau, vous pouvez intégrer des opérations de ponçage, de sablage, de polissage, de peinture ou même de traitement chimique pour lisser les couches, en particulier sur l’ABS ou le PETG ABS. Pour les pièces issues d’imprimantes SLS, un dépoudrage soigné et éventuellement un sablage léger suffisent souvent à obtenir une finition professionnelle.
Enfin, n’oubliez pas que la perception de la qualité par vos clients dépend autant de la finition que de la précision dimensionnelle. Une pièce fonctionnelle imprimée en PLA ou en PETG, bien ébavurée, nettoyée et emballée, renverra une image professionnelle même si elle sort d’une imprimante 3D pro de bureau. À l’inverse, une pièce issue d’imprimantes industrielles mais livrée brute, avec des supports mal retirés, donnera une impression d’amateurisme.
Budget, prix réel et stratégie d’investissement pour un parc d’imprimantes
Le passage à l’imprimante 3D pro soulève inévitablement la question du budget et du retour sur investissement. Pour un maker avancé ou une TPE, chaque euro investi dans une imprimante doit se traduire par une capacité de production ou une qualité supplémentaire. Il ne s’agit pas seulement de comparer le prix catalogue des imprimantes, mais de raisonner en coût global d’usage sur plusieurs années.
Une imprimante FDM d’entrée de gamme peut sembler très attractive en prix, mais générer plus de pertes, de temps de réglage et de pièces ratées. À l’inverse, une imprimante professionnelle comme certaines Bambu Lab ou des modèles Creality combo mieux équipés peut coûter plus cher à l’achat, tout en réduisant le coût par pièce grâce à une meilleure fiabilité. Les imprimantes industrielles se situent encore au dessus, avec un prix élevé mais une capacité de production et une répétabilité adaptées aux grandes séries.
Pour structurer votre réflexion, commencez par estimer le nombre de pièces fonctionnelles que vous comptez produire chaque mois. Intégrez les matériaux envisagés, qu’il s’agisse de PLA, de PETG, d’ABS ASA ou d’ABS PETG, ainsi que le temps de post traitement nécessaire pour chaque famille de pièces. Vous pourrez alors calculer un coût complet par pièce, en incluant le prix du filament, le temps machine, le temps opérateur et l’amortissement de l’imprimante.
Une stratégie fréquente chez les TPE consiste à démarrer avec une ou deux imprimantes FDM polyvalentes, puis à compléter progressivement le parc. Vous pouvez par exemple associer une imprimante Bambu Lab orientée production rapide et une imprimante Creality plus ouverte aux modifications, afin de tester différents matériaux et profils d’impression. Au fil du temps, vos avis internes sur ces imprimantes guideront vos investissements suivants, que ce soit vers plus d’imprimantes FDM, vers l’impression résine ou vers un accès ponctuel aux imprimantes SLS.
Les machines combo ou full combo, qui intègrent parfois gravure laser et autres fonctions, peuvent sembler séduisantes pour optimiser le budget. Elles offrent une belle polyvalence pour un fablab ou un lab combo orienté expérimentation, mais il faut vérifier que la qualité d’impression et le volume d’impression restent adaptés à une production régulière. Dans certains cas, il sera plus rentable de séparer les fonctions et d’investir dans une imprimante 3D pro dédiée à la fabrication additive, complétée par une machine laser indépendante.
Enfin, gardez en tête que le meilleur investissement reste souvent celui qui sécurise votre capacité à livrer vos clients dans les délais, avec une qualité constante. Une imprimante 3D pro fiable, bien entretenue et alimentée avec des matériaux adaptés comme le PLA PETG ou l’ABS ASA, vaut mieux qu’un parc hétéroclite d’imprimantes bon marché difficiles à stabiliser. Votre stratégie d’investissement doit donc aligner prix, qualité, volume d’impression et niveau de risque acceptable pour votre activité.
Organiser son atelier : flux, sécurité et montée en compétence
Une fois l’imprimante 3D pro choisie, l’organisation de l’atelier devient le facteur clé de réussite. Pour un maker avancé ou une TPE, il s’agit de transformer un coin bricolage en véritable cellule de fabrication additive. Cette évolution implique de penser flux de pièces, stockage des matériaux, sécurité et montée en compétence de l’équipe.
Commencez par organiser un espace dédié aux imprimantes FDM, avec une ventilation correcte et une protection contre les poussières. Les matériaux comme le PLA, le PETG, l’ABS ASA ou l’ABS PETG doivent être stockés au sec, idéalement dans des boîtes hermétiques ou des armoires chauffantes, afin de garantir une impression stable. Les imprimantes professionnelles comme celles de Bambu Lab ou certaines Creality combo bénéficient particulièrement d’un environnement contrôlé, qui améliore la qualité et réduit les échecs.
Prévoyez ensuite une zone spécifique pour le post traitement, séparée des imprimantes, surtout si vous utilisez l’impression résine ou des solvants pour lisser l’ABS. Cette zone doit permettre le ponçage, le nettoyage, le dépoudrage éventuel de pièces issues d’imprimantes SLS, ainsi que la peinture ou le collage si nécessaire. Une bonne organisation réduit le temps perdu à déplacer les pièces fonctionnelles entre les postes et limite les risques de contamination croisée entre résine, poudre et filaments.
La sécurité ne doit jamais être négligée, même dans un petit atelier de makers. Les imprimantes FDM qui travaillent l’ABS ou le PETG ABS dégagent des fumées qu’il faut évacuer correctement, tandis que l’impression résine impose des gants, des lunettes et une gestion rigoureuse des déchets. Les machines laser intégrées dans certaines solutions combo ou full combo nécessitent aussi une attention particulière sur la protection oculaire et la ventilation.
Enfin, la montée en compétence de l’équipe est un investissement aussi important que l’achat de l’imprimante 3D pro elle même. Documentez vos profils d’impression, vos retours d’expérience sur les matériaux comme le PLA PETG ou le PLA ABS, et vos avis sur chaque imprimante du parc. Cette base de connaissances partagée transforme progressivement votre atelier en véritable lab combo maîtrisant plusieurs technologies de fabrication additive.
En structurant ainsi votre espace, vos flux et vos compétences, vous tirez pleinement parti de vos imprimantes, qu’elles soient professionnelles ou quasi industrielles. Vos pièces fonctionnelles gagnent en qualité, vos délais se raccourcissent et votre capacité de production devient prévisible. C’est à ce moment que votre imprimante 3D pro cesse d’être un simple outil de prototypage pour devenir un pilier de votre activité.
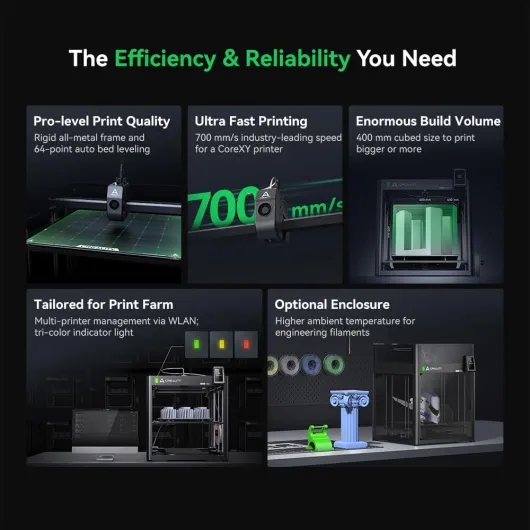
- + Grand volume : espace de construction 400×400×400 mm pour pièces volumineuses
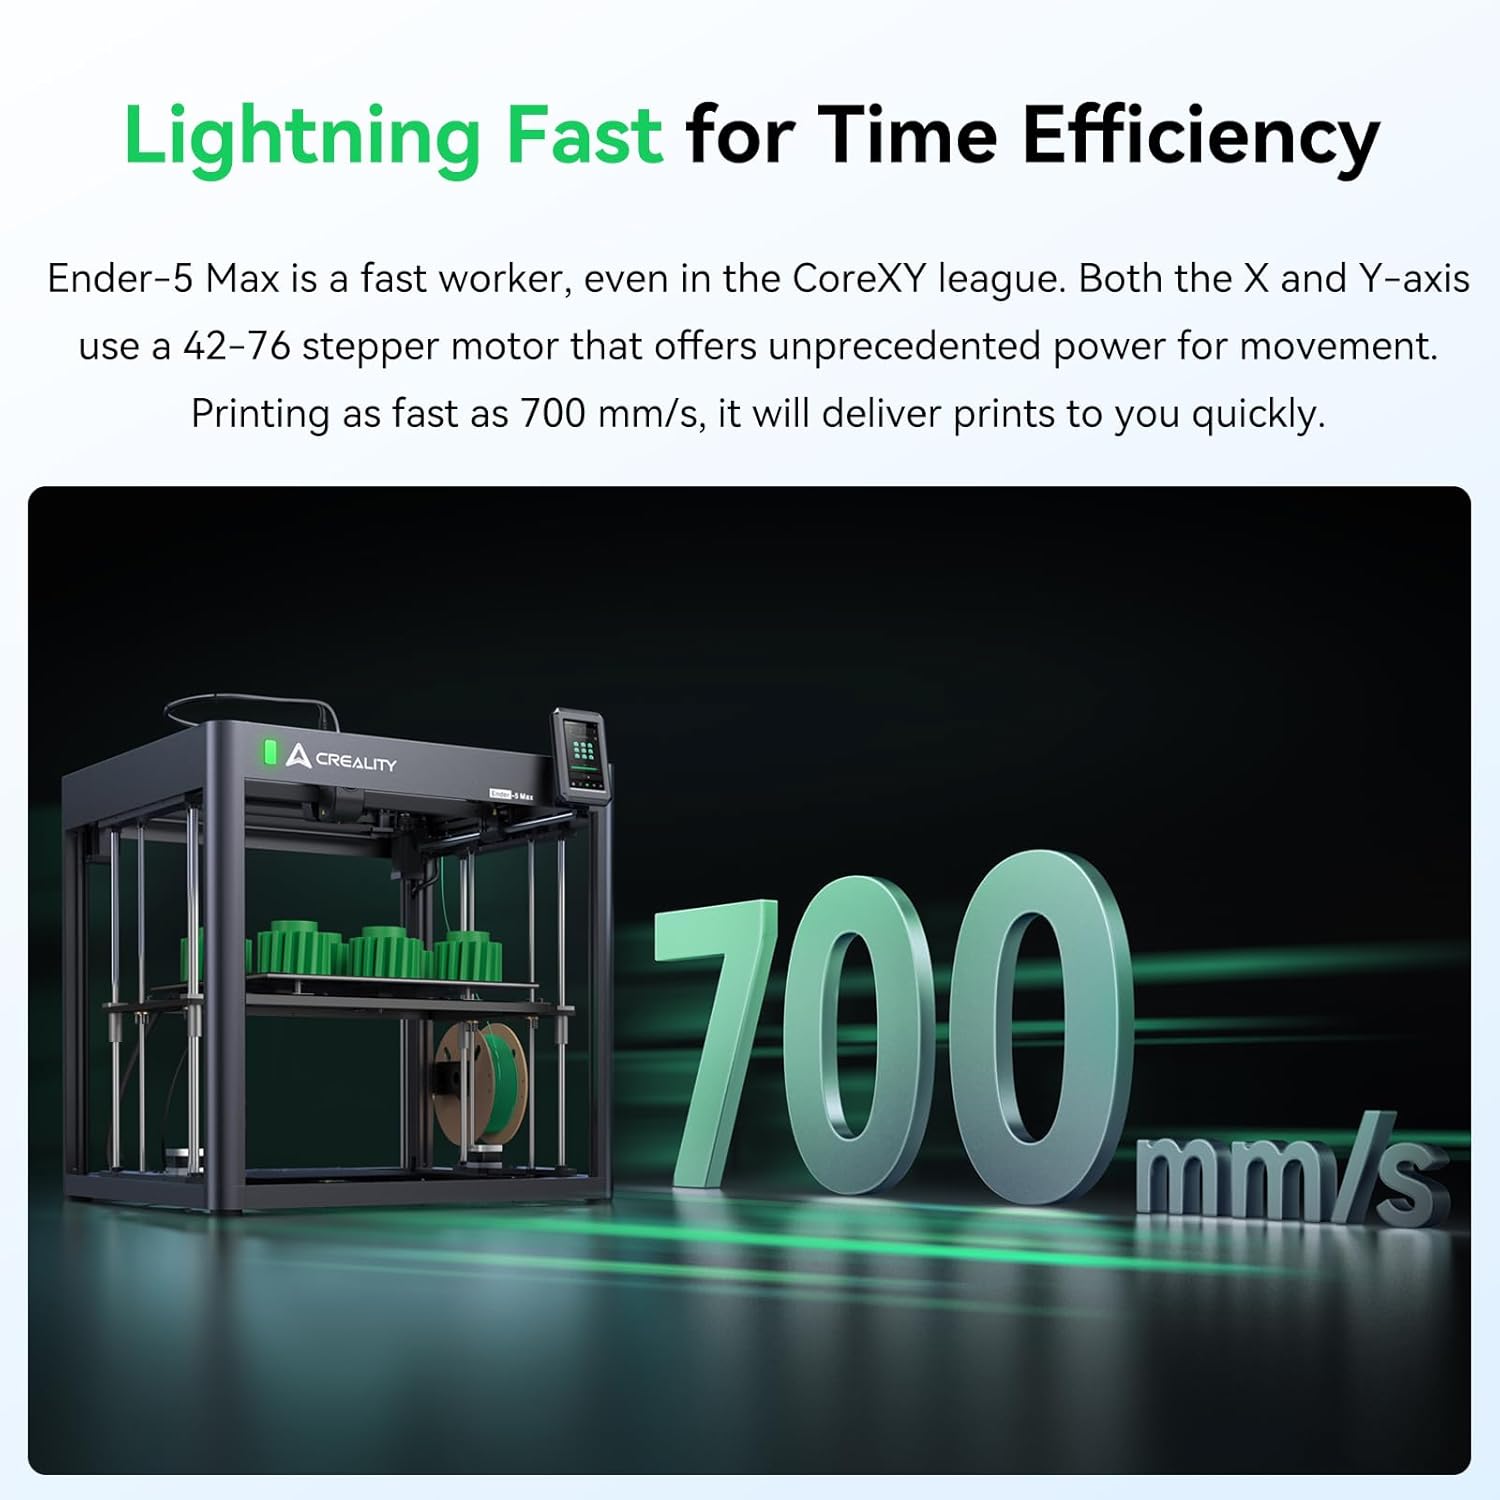
- + Ultra-rapide : vitesse annoncée jusqu'à 700 mm/s pour production rapide
- + Cadre en aluminium : construction robuste et stabilité accrue
- + Nivellement automatique du lit : facilite la mise en route et améliore l'adhérence
- + Affichage de l'état : suivi et contrôle simplifiés pendant l'impression

Chiffres clés et repères pour l’imprimante 3D pro
- Selon les dernières éditions du rapport Wohlers (Wohlers Report), la fabrication additive mondiale représente désormais plusieurs dizaines de milliards de dollars de chiffre d’affaires, avec une croissance annuelle moyenne supérieure à 15 % sur la dernière décennie.
- Les études de marché publiées par des cabinets spécialisés indiquent qu’une majorité d’entreprises qui investissent dans une imprimante 3D pro l’utilisent pour produire des pièces fonctionnelles, et non plus seulement pour le prototypage rapide.
- Sur le segment FDM professionnel, les volumes d’impression typiques vont de 220 × 220 × 250 mm jusqu’à plus de 400 × 400 × 400 mm, ce qui couvre la majorité des besoins des TPE et ateliers de makers.
- Les coûts matière pour les filaments techniques varient généralement entre 20 et 60 euros par kilogramme pour le PLA, le PETG et l’ABS ASA, tandis que les résines SLA professionnelles se situent plus souvent entre 80 et 200 euros par litre.
- Les retours d’expérience industriels indiquent qu’une bonne organisation de post traitement peut réduire de 20 à 30 % le temps global de fabrication par pièce, en particulier pour l’impression résine et les pièces issues d’imprimantes SLS.
FAQ sur l’imprimante 3D pro pour makers et TPE
Quelle différence principale entre une imprimante 3D pro et une machine grand public
Une imprimante 3D pro se distingue par une meilleure rigidité, des composants plus durables et une répétabilité supérieure par rapport aux machines grand public. Elle gère mieux les matériaux techniques comme le PETG, l’ABS ASA ou l’ABS PETG, avec des profils d’impression plus stables. Pour une TPE ou un atelier de makers, cette fiabilité se traduit par moins d’échecs et un coût par pièce plus prévisible.
Faut il commencer par le PLA ou passer directement au PETG ou à l’ABS
Pour démarrer avec une nouvelle imprimante 3D pro, le PLA reste le matériau le plus simple et le plus tolérant. Une fois les profils d’impression stabilisés, vous pouvez passer au PETG, puis à l’ABS ou à l’ABS ASA pour les pièces fonctionnelles plus exigeantes. Cette progression limite les pertes de pièces et permet de comprendre progressivement l’impact de chaque matériau sur la qualité et le post traitement.
Quand envisager l’impression résine ou la technologie SLA dans un atelier
L’impression résine et la SLA deviennent pertinentes lorsque vous avez besoin de très haute précision, de détails fins ou de surfaces quasi parfaites. Une imprimante SLA complète bien un parc d’imprimantes FDM pour les petites pièces techniques, les moules ou les prototypes visuels haut de gamme. Il faut cependant intégrer le coût plus élevé des résines et le temps de post traitement dans votre calcul de prix de revient.
Les imprimantes SLS sont elles adaptées aux petites structures
Les imprimantes SLS offrent une excellente résistance mécanique et une grande liberté de forme, mais leur prix et leurs contraintes d’exploitation restent élevés pour la plupart des TPE. Beaucoup de petits ateliers préfèrent utiliser des services externes de fabrication additive en SLS pour les pièces critiques, tout en gardant la production courante sur des imprimantes FDM. Cette approche limite l’investissement initial tout en donnant accès à la qualité SLS quand elle est vraiment nécessaire.
Combien d’imprimantes faut il pour démarrer une petite production série
Pour une TPE ou un atelier de makers, deux à trois imprimantes FDM bien choisies suffisent souvent pour lancer une petite production série. Cette redondance permet de continuer à produire en cas de panne et d’optimiser les profils d’impression selon les matériaux comme le PLA PETG ou l’ABS ASA. Vous pourrez ensuite compléter le parc avec une imprimante SLA ou un accès ponctuel aux imprimantes SLS en fonction de l’évolution de vos besoins.