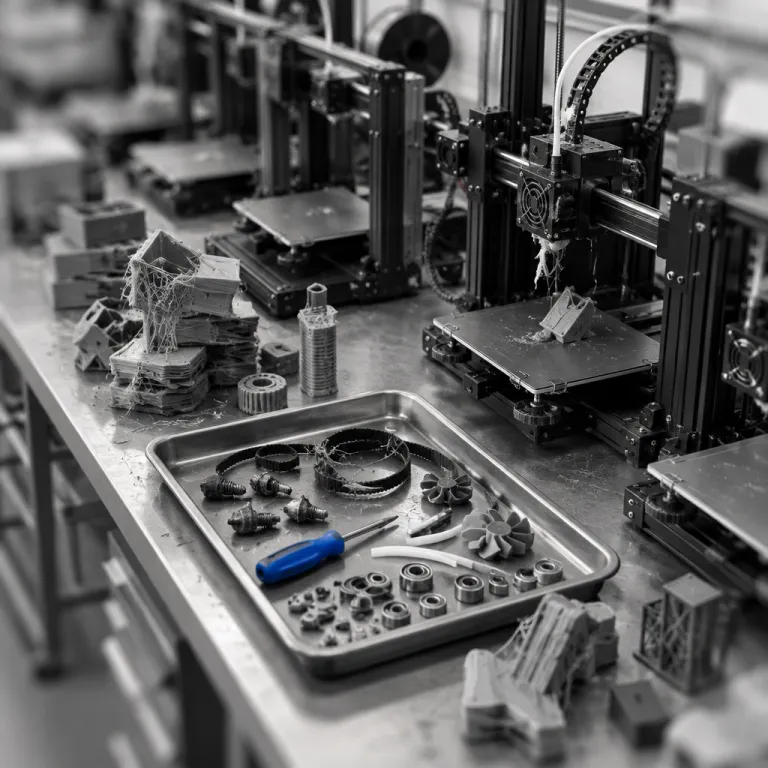
1. Quand une imprimante 3D haute vitesse tient vraiment ses promesses
Passer d’une imprimante FDM standard à une imprimante 3D haute vitesse change le rythme de l’atelier, mais pas toujours la qualité des pièces. À 500 mm/s, la vitesse d’impression annoncée par les constructeurs ne veut rien dire si la précision dimensionnelle s’effondre sur les pièces fonctionnelles et si la surface devient granuleuse sur le PLA ou la résine. Pour un maker avancé ou une TPE, la vraie question reste simple : combien de pièces propres sortent sans reprise après cent heures d’impression à haute vitesse.
Les modèles récents de Bambu Lab ou certaines imprimantes FDM rapides d’Anycubic affichent une vitesse ultra élevée, mais en pratique on tourne souvent à une vitesse d’impression réelle deux à trois fois inférieure pour garder une résolution correcte. Une imprimante 3D haute vitesse bien réglée doit maintenir une précision dimensionnelle stable sur des pièces mécaniques, même quand le filament PLA est poussé à fort débit et que la ventilation tourne au maximum. Sur les imprimantes FDM rapides, la différence se voit surtout sur la production de petites séries où la cadence et le prix de revient par pièce deviennent enfin intéressants.
Sur les imprimantes résine, la promesse de haute vitesse repose moins sur la tête mobile que sur la puissance de l’écran et la chimie de la résine. Une machine comme l’Elegoo Saturn Ultra ou d’autres imprimantes SLA rapides réduit le temps de couche, mais impose une résine optimisée et un contrôle strict de la température. Pour une TPE, l’arbitrage entre imprimantes résine et imprimantes FDM à haute vitesse dépend du type de produits fabriqués et du niveau de finition exigé sur chaque pièce.
2. Vitesse maximale annoncée contre vitesse exploitable en atelier
Les fiches techniques affichent souvent 300 ou 500 mm/s, mais cette vitesse d’impression maximale ne correspond presque jamais à la réalité d’une production de pièces fonctionnelles. En atelier, on parle plutôt de vitesse exploitable, celle qui permet une impression stable avec une résolution correcte et une précision dimensionnelle répétable sur plusieurs séries. Pour une imprimante 3D haute vitesse, cette vitesse exploitable se situe souvent entre 120 et 200 mm/s pour le PLA, parfois un peu plus avec un filament PLA formulé pour la haute vitesse.
Sur une Bambu Lab bien réglée, la combinaison d’input shaping et de fortes accélérations permet de garder une impression propre à des vitesses élevées, mais les angles vifs, les ponts et les parois fines restent les premiers à se dégrader. Les makers qui impriment des pièces mécaniques pour l’automobile ou la robotique le constatent vite quand ils comparent une impression à 80 mm/s et une impression à 250 mm/s sur la même géométrie. Pour approfondir ce point sur les pièces automobiles réellement fonctionnelles, un guide détaillé sur le choix d’une imprimante adaptée aux pièces automobiles en impression 3D aide à cadrer les exigences de précision et de résistance.
Les imprimantes FDM rapides imposent aussi de revoir la stratégie de remplissage, l’épaisseur de couche et la largeur de ligne pour garder une résolution acceptable. Une imprimante 3D haute vitesse peut produire des pièces en PLA haute performance très rapidement, mais le prix à payer se voit dans les tolérances et la régularité des surfaces. En pratique, la haute vitesse se justifie surtout pour le prototypage itératif ou la production de pièces non critiques, où une légère perte de qualité reste acceptable.
3. Input shaping, vibrations et limites physiques de la mécanique
L’input shaping est devenu le mot magique des fiches produits d’imprimantes 3D haute vitesse, mais il ne fait pas de miracle sur une mécanique moyenne. Ce système corrige une partie des vibrations en anticipant les résonances de la machine, ce qui permet d’augmenter la vitesse d’impression sans transformer les parois en vagues. Sur une imprimante FDM rigide avec des courroies bien tendues, l’input shaping permet réellement de gagner en vitesse tout en conservant une bonne précision dimensionnelle sur les pièces techniques.
Sur des châssis plus légers ou des imprimantes FDM d’entrée de gamme, la compensation logicielle ne rattrape pas une structure qui fléchit ou des guidages fatigués. Quand on pousse une imprimante 3D haute vitesse à 500 mm/s, les accélérations brutales fatiguent les courroies, les galets et les paliers bien plus vite qu’en usage standard. Les makers qui impriment en continu voient alors la maintenance s’accélérer, avec des jeux mécaniques qui apparaissent et une impression vitesse qui devient instable au fil des centaines d’heures.
Les imprimantes résine comme l’Elegoo Saturn Ultra ou l’Elegoo Saturn classique jouent une autre partition, car la vitesse dépend surtout du temps d’exposition de la résine et du mouvement en Z. Sur ces imprimantes SLA, la haute vitesse se gagne en optimisant la chimie de la résine et la puissance de l’écran, mais la précision reste sensible à la rigidité du bras de levage et à la qualité du bac. Pour choisir une machine vraiment adaptée aux pièces mécaniques fonctionnelles, un retour d’expérience détaillé sur le choix d’une imprimante pour pièces mécaniques en atelier de makers permet de confronter les promesses de haute vitesse aux contraintes réelles de production.
4. Matériaux, refroidissement et filaments haute vitesse : ce qui change vraiment
Imprimer à 300 ou 500 mm/s ne se résume pas à pousser plus fort sur le filament, car la matière doit fondre et refroidir assez vite pour suivre la cadence. Le PLA, ou acide polylactique, reste le matériau le plus tolérant pour une imprimante 3D haute vitesse, surtout avec un filament PLA formulé pour la haute vitesse et une ventilation sérieuse. Les filaments dits PLA haute vitesse promettent un débit plus élevé et une meilleure stabilité, mais leur intérêt réel dépend du hotend, de la buse et de la capacité de refroidissement de la machine.
Sur une Bambu Lab ou une autre imprimante FDM haut de gamme, le couple hotend ventilé et ventilation de pièce dimensionnée permet de tirer parti de ces filaments rapides sans sacrifier la résolution. Les packs starter proposés par certains fabricants incluent souvent un pack de filaments PLA haute performance, mais il faut vérifier la compatibilité avec la température de buse et la vitesse d’impression cible. Un test prolongé sur plusieurs kilos de filament reste la seule façon sérieuse d’évaluer la stabilité de l’impression et la répétabilité de la production de pièces.
En impression résine, la logique est différente, car la haute vitesse dépend de la réactivité chimique de la résine et de la puissance lumineuse. Les imprimantes résine comme celles de la gamme Elegoo exigent des résines adaptées, parfois vendues en pack Elegoo ou en pack de produits compatibles, pour tenir les temps d’exposition réduits. Que l’on imprime en FDM ou en impression résine, la vraie limite reste toujours la capacité du matériau à encaisser la cadence sans dérive de précision ni dégradation des propriétés mécaniques.
5. Maintenance, coût caché et stratégie d’investissement pour les TPE
La haute vitesse a un prix qui ne se voit pas toujours sur l’étiquette, car la maintenance s’accélère quand on pousse une imprimante 3D haute vitesse à son maximum. À 500 mm/s, les buses s’usent plus vite, les extrudeurs encaissent des efforts plus importants et les courroies fatiguent bien avant les 3 000 heures d’usage tranquille d’une machine standard. Pour une TPE qui vit de la production de pièces, ces coûts cachés pèsent autant que le prix d’achat de l’imprimante.
Les packs complets comme certains lab combo ou pack starter peuvent inclure des buses de rechange, des courroies et du filament PLA, mais il faut aussi anticiper le stock de pièces d’usure pour éviter les arrêts de production. Sur des machines comme celles de Bambu Lab, la gestion du stock Bambu et des consommables propriétaires doit être intégrée dans la stratégie de chaîne d’approvisionnement de l’atelier. Un test détaillé d’une machine haute vitesse, comme celui de la K2 Plus Combo présenté dans ce banc d’essai d’imprimante 3D haute vitesse multicolore, montre bien comment ces éléments influencent le coût global.
Sur les imprimantes résine, la maintenance se concentre sur les bacs, les écrans et les consommables comme la résine elle même, souvent vendue en pack de produits pour la production de pièces en série. Les imprimantes SLA rapides comme l’Elegoo Saturn Ultra exigent un suivi attentif des écrans et des films FEP, sous peine de voir la résolution et la précision se dégrader. Au final, la seule métrique qui compte pour un atelier reste simple : pas la promesse du constructeur, mais la pièce qui sort propre à la millième heure.
FAQ
Une imprimante 3D haute vitesse à 500 mm/s est elle vraiment utile pour un maker avancé ?
Pour un maker qui imprime régulièrement, une imprimante 3D haute vitesse devient utile dès que les itérations de prototypes s’enchaînent ou que de petites séries de pièces sont produites. La vitesse d’impression réelle exploitable reste toutefois inférieure aux 500 mm/s annoncés, surtout si l’on veut conserver une bonne précision dimensionnelle. L’intérêt est donc réel, mais seulement si la machine reste fiable et maintenable sur le long terme.
Comment choisir entre imprimantes FDM rapides et imprimantes résine pour la haute vitesse ?
Les imprimantes FDM rapides conviennent mieux aux pièces mécaniques, aux gabarits et aux prototypes volumineux, surtout en PLA ou en autres filaments techniques. Les imprimantes résine, notamment les imprimantes SLA comme l’Elegoo Saturn Ultra, excellent pour les petites pièces détaillées et les états de surface très fins. Le choix dépend donc du type de pièces produites, du niveau de finition recherché et du budget maintenance acceptable.
La haute vitesse d’impression dégrade t elle toujours la qualité des pièces ?
La haute vitesse d’impression ne dégrade pas systématiquement la qualité, mais elle réduit la marge de manœuvre sur les réglages et la mécanique. Au delà d’un certain seuil, les vibrations, le manque de refroidissement et les limites du hotend finissent par affecter la résolution et la précision. La clé consiste à trouver une vitesse exploitable qui reste stable sur des centaines d’heures d’impression.
Faut il des filaments spécifiques pour profiter d’une imprimante 3D haute vitesse ?
Les filaments dits haute vitesse, comme certains PLA optimisés, peuvent aider à stabiliser l’impression à cadence élevée grâce à une fusion et un refroidissement plus rapides. Ils ne compensent toutefois pas une mécanique faible ou une ventilation insuffisante sur l’imprimante. Dans la pratique, un bon PLA standard bien profilé couvre déjà une grande partie des besoins en haute vitesse.
Comment anticiper les coûts cachés de maintenance sur une imprimante 3D haute vitesse pour une TPE ?
Pour une TPE, il faut intégrer dans le calcul du coût de revient les buses, les courroies, les pièces d’extrudeur, les écrans de résine et les consommables spécifiques. La constitution d’un stock minimal de pièces d’usure et de filaments ou résines compatibles sécurise la chaîne d’approvisionnement et limite les arrêts de production. Un suivi précis des heures d’impression et des remplacements permet ensuite d’ajuster la stratégie d’investissement sur le parc machines.