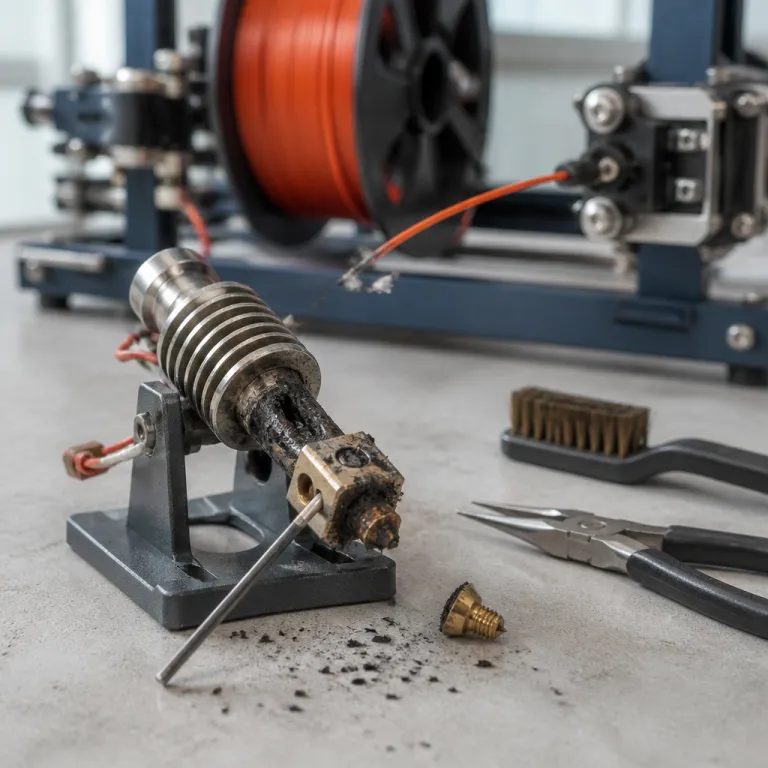
Passer au hot-end tout métal en fablab : promesse, réalité et risques
Le passage à un hot-end tout métal en fablab semble logique pour élargir la gamme de matériaux et monter en température. Dans la pratique, ce changement de hotend sur chaque imprimante FDM déclenche souvent une série de bouchages dès les premières heures, surtout quand les utilisateurs alternent PLA, PETG et filaments techniques sans précaution. En atelier partagé, la promesse de l’all metal se heurte vite à la réalité d’un système d’impression mal réglé et d’une installation approximative.
Un hot-end tout métal d’imprimante 3D remplace le tube PTFE par un chemin de filament intégralement en métal, souvent en acier inoxydable ou en alliage de laiton et d’aluminium. Ce type de metal hotend est conçu pour supporter des températures élevées, avec une température maximale annoncée qui dépasse fréquemment 300 °C, ce qui ouvre l’accès au nylon, au PC ou à certains composites. Mais cette montée en impression température impose une maîtrise fine de l’extrusion, de la conduction thermique et des profils slicer, sous peine de multiplier les défauts d’impression et les démontages.
Dans un fablab, la même imprimante peut passer d’un PLA basique à un filament chargé carbone en quelques heures seulement. Chaque changement de produit et de gamme de matériaux modifie la viscosité, la température d’impression et la pression dans la buse, ce qui rend le hotend tout métal beaucoup moins tolérant aux erreurs de réglage. Quand les pièces détachées sont montées vite fait entre deux ateliers, sans informations fabricant lues ni protocole partagé, les bouchages à la sortie de filament deviennent la norme plutôt que l’exception.
Pourquoi le protocole de montage fait ou défait un hot-end tout métal
La plupart des hotends tout métal qui bouchent en 48 heures ne sont pas défectueux, ils sont mal montés. Le problème vient presque toujours d’un mauvais serrage à chaud entre la buse et le break thermique, ou d’un léger jour interne où le filament fondu s’infiltre puis durcit. Un système d’impression qui semblait stable avec un tube PTFE devient alors une bombe à retardement dès que l’on pousse la température maximale au-delà de 250 °C.
Sur un bon metal hotend, la buse en laiton ou en acier inoxydable doit être serrée à chaud contre le heatbreak, généralement autour de 250 °C, pour compenser la dilatation thermique des pièces. Un serrage à froid laisse un micro-jour dans le chemin de filament, invisible à l’œil nu, mais suffisant pour piéger de la matière fondue lors de l’extrusion. Après quelques cycles de chauffe et de refroidissement, ce bouchon interne bloque la sortie de filament et dégrade brutalement la qualité d’impression, surtout avec des filaments comme le PETG ou l’ASA.
Autre erreur classique en fablab : mélanger des pièces détachées de plusieurs produits sans vérifier la compatibilité précise. Un break thermique conçu pour un certain diamètre de filament ou pour une certaine conductivité thermique ne se marie pas toujours bien avec une buse tierce, même si le filetage semble identique. Avant toute installation, il faut croiser les informations fabricant, contrôler le couple de serrage recommandé et documenter ces réglages pour les utilisateurs, sous peine de voir les clients du fablab considérer le hotend comme un produit défaillant alors que le montage est en cause ; pour approfondir le sujet des buses, un guide détaillé sur la durée de vie d’une buse en laiton avec les composites carbone permet de mieux anticiper l’usure.
PTFE contre tout métal : guidage du filament, rétraction et bouchages en chaîne
Un hotend avec tube PTFE guide le filament jusqu’au contact de la buse, ce qui rend le chemin interne très tolérant aux rétractions approximatives. En contrepartie, ce PTFE se dégrade à haute température, généralement au-delà de 240 °C, et finit par libérer des résidus et des gaz toxiques, ce qui limite sérieusement l’impression à températures élevées. Le hot-end tout métal supprime ce risque mais rend chaque défaut de réglage immédiatement visible sous forme de bouchage ou de sous-extrusion.
Dans un hotend tout métal bien conçu, le filament glisse dans un canal en acier inoxydable poli, sans tube PTFE, avec une zone de transition thermique très courte. Cette architecture améliore la tenue aux températures élevées et la stabilité de l’impression température, mais elle exige une rétraction plus courte et plus précise pour éviter que le plastique ramolli ne remonte dans la zone froide. En fablab, où les profils slicer sont souvent partagés entre plusieurs imprimantes et plusieurs produits, un profil pensé pour un PTFE peut transformer un all metal en usine à bouchages en quelques heures.
Sur une Bambu Lab ou une Prusa équipée d’un hotend tout métal, un simple excès de rétraction avec un filament PLA peut suffire à créer un bouchon dans le heatbreak. Le problème se répète ensuite avec tous les filaments suivants, quel que soit le diamètre de filament ou la gamme de matériaux utilisée, jusqu’au démontage complet du hotend. Pour limiter ces incidents, il faut créer des profils dédiés pour chaque système d’impression, documenter les valeurs de rétraction et former les utilisateurs, comme on le fait déjà pour le choix entre buse en acier trempé ou buse en laiton avec PETG carbone.
Protocole de montage pas à pas : du serrage à chaud au test de flux
Pour un hot-end tout métal d’impression 3D fiable en fablab, le protocole de montage doit être standardisé et écrit noir sur blanc. L’objectif est que chaque installation ou remplacement de pièces détachées produise le même résultat, quelle que soit la personne qui intervient sur l’imprimante. Ce protocole doit couvrir le choix des composants, l’assemblage mécanique, la gestion thermique et la validation par un test de flux.
Première étape, vérifier la compatibilité entre le metal hotend, la buse et l’imprimante, en s’appuyant sur les informations fabricant et non sur un simple avis à cinq étoiles sur une boutique en ligne. Il faut contrôler le filetage, la longueur du break thermique, la conductivité thermique du bloc de chauffe et la température maximale supportée par chaque produit, y compris la cartouche chauffante et la sonde. Ensuite, on applique une fine couche de composé thermique là où le constructeur le recommande, jamais dans le chemin de filament, pour optimiser le transfert thermique sans polluer la zone d’extrusion.
Deuxième étape, le serrage à chaud : on monte la buse en laiton ou en acier inoxydable à la main, puis on chauffe le bloc à une température d’impression réaliste, souvent autour de 240 à 260 °C. À cette température, on effectue le serrage final pour éliminer tout jeu entre la buse et le break thermique, ce qui supprime le fameux gap interne responsable de nombreux défauts d’impression. Troisième étape, on charge un filament simple, on extrude lentement à débit constant et on observe la sortie de filament ; si le flux est régulier, sans bulles ni résistance, le système d’impression est prêt pour des profils plus exigeants, en gardant un œil sur l’usure mécanique globale comme on le ferait pour les courroies GT2, sujet détaillé dans un guide sur les signes d’usure invisibles des courroies d’imprimante 3D.
Quand le tout métal a du sens en usage partagé, et quand le PTFE reste roi
Dans un fablab qui imprime surtout du PLA et du PETG, le hotend avec tube PTFE reste souvent la solution la plus robuste et la plus simple à maintenir. Le guidage doux du filament et la tolérance aux profils imparfaits compensent largement la limite de température, tant que l’on reste en dessous de 240 °C. Pour un parc d’imprimantes en libre service, cette tolérance vaut parfois plus que la possibilité d’imprimer occasionnellement du nylon ou du PC.
Le hot-end tout métal prend tout son sens quand l’atelier produit régulièrement des pièces techniques en matériaux à températures élevées, avec un suivi rigoureux des profils et des utilisateurs formés. Dans ce cas, investir dans un bon metal hotend conçu pour la stabilité thermique, avec une excellente conductivité thermique et une buse adaptée à chaque filament, devient rentable sur le long terme. Il faut alors prévoir un stock de pièces détachées critiques, documenter les réglages de température d’impression et de diamètre de filament, et suivre les retours des clients du fablab comme on suivrait les avis sur un produit à cinq étoiles.
Pour un responsable de fablab, la bonne stratégie consiste souvent à réserver quelques imprimantes à hotend tout métal pour les matériaux exigeants, tout en gardant un parc majoritaire en PTFE pour les usages pédagogiques. On limite ainsi les bouchages liés aux rétractions mal réglées et aux erreurs d’installation, tout en offrant une vraie montée en gamme de matériaux pour les projets avancés. Au final, la pièce qui compte n’est pas celle qui brille sur la fiche technique, mais celle qui sort propre à la millième heure sur une imprimante partagée.
FAQ
Pourquoi mon hot-end tout métal se bouche surtout avec du PLA en fablab ?
Le PLA ramollit sur une large plage de température et remonte facilement dans la zone froide d’un hotend tout métal si la rétraction est trop longue. En fablab, les profils slicer sont souvent partagés entre plusieurs imprimantes, ce qui entraîne l’utilisation de réglages prévus pour un tube PTFE sur un système tout métal. Résultat, le filament se dilate dans le break thermique et finit par bloquer la sortie de filament après quelques cycles.
Comment vérifier que ma buse et mon break thermique sont correctement serrés ?
Il faut d’abord monter la buse à la main, puis chauffer le bloc à une température d’impression réaliste avant de faire le serrage final. Si le serrage a été fait à froid, un micro-jour peut subsister entre la buse et le break thermique, ce qui crée une poche où le filament fondu s’accumule. Un test d’extrusion lente, avec un flux régulier et sans résistance, est le meilleur indicateur d’un montage correct.
Un hotend tout métal est-il indispensable pour un fablab orienté PLA et PETG ?
Non, pour un usage majoritairement PLA et PETG, un hotend avec tube PTFE reste souvent plus tolérant et plus simple à maintenir. Le tout métal n’apporte un vrai bénéfice que si l’on imprime régulièrement des matériaux à températures élevées comme le nylon, le PC ou certains composites. Dans un parc partagé, la priorité est souvent la stabilité et la facilité de maintenance plutôt que l’accès ponctuel à des matériaux extrêmes.
Comment former les utilisateurs pour limiter les bouchages sur un hot-end tout métal ?
La formation doit couvrir trois points : le respect des profils slicer dédiés, la vérification des températures d’impression et la procédure en cas de début de sous-extrusion. Il est utile d’afficher près de chaque imprimante une fiche avec les réglages de rétraction, les températures recommandées et les étapes de contrôle visuel du flux. En standardisant ces pratiques, on réduit fortement les incidents et les démontages d’urgence.
Quels signes indiquent qu’un problème vient du montage et non du filament ?
Si plusieurs filaments différents bouchent successivement sur la même imprimante, le problème vient rarement du matériau. Des symptômes comme une sous-extrusion progressive, un claquement de l’extrudeur et un blocage toujours à la même hauteur pointent vers un défaut de montage du hotend. Dans ce cas, un démontage, un contrôle du serrage à chaud et une inspection du chemin de filament s’imposent.