

Pourquoi les profils d’impression par défaut plafonnent vos résultats
Les profils d’impression prêts à l’emploi donnent l’illusion d’une imprimante parfaitement réglée. Ces profils d’impression par défaut dans chaque logiciel de tranchage sont pensés pour éviter les échecs flagrants, pas pour optimiser un véritable profil impression 3D slicer optimisation adapté à votre atelier. Sur une Bambu Lab P1S ou une Prusa MK4, ces profils génériques masquent les limites réelles de vos réglages imprimante et de vos matériaux.
Dans Cura, PrusaSlicer ou Bambu Studio, les paramètres d’impression sont calibrés pour un large parc d’imprimantes, avec des vitesses et un remplissage prudents. Les développeurs de ces logiciels savent que la majorité des débutants veulent surtout que l’impression démarre, ce qui impose des compromis sur la qualité de surface, la résistance mécanique et la vitesse d’impression maximale. Un même profil d’impression paramétrés pour du PLA sur une imprimante d’entrée de gamme ne peut pas exploiter les fonctionnalités avancées d’un modèle plus rigide ou mieux refroidi.
Les profils par défaut de ces slicers utilisent souvent un taux de remplissage moyen, des hauteurs de couche standard et des paramètres d’impression conservateurs. Sur une imprimante Bambu Lab bien rigide, ce profil limite la fabrication additive à une fraction de son potentiel, alors qu’un profil impression 3D slicer optimisation bien construit permettrait de doubler la vitesse d’impression sans perdre en qualité. À l’inverse, sur certaines imprimantes plus souples, ces mêmes profils d’impression peuvent déjà être trop agressifs et générer du ghosting.
Les profils d’impression par défaut sont aussi pensés pour des fichiers STL théoriques, rarement pour vos pièces fonctionnelles du quotidien. Une charnière en nylon CF ou un support de capteur en PETG ne demandent pas les mêmes paramètres d’impression qu’une figurine décorative en PLA, même si le logiciel de tranchage les traite avec le même profil. Tant que vous restez sur ces profils génériques, vous ne maîtrisez ni la résistance mécanique réelle, ni la répétabilité de vos impressions.
Les fabricants d’imprimantes le savent très bien et livrent leurs propres profils d’impression dans chaque slicer logiciel compatible. Bambu Studio, Cura et PrusaSlicer intègrent ainsi des profils pour plusieurs modèles d’imprimantes, mais ces profils restent des compromis industriels. Pour transformer votre imprimante en outil de production fiable, il faut reprendre ces profils d’impression un par un et engager une vraie démarche de profil impression 3D slicer optimisation.

- + Grand volume : espace de construction 400×400×400 mm pour pièces volumineuses
- + Ultra-rapide : vitesse annoncée jusqu'à 700 mm/s pour production rapide
- + Cadre en aluminium : construction robuste et stabilité accrue
- + Nivellement automatique du lit : facilite la mise en route et améliore l'adhérence
- + Affichage de l'état : suivi et contrôle simplifiés pendant l'impression

Ce que les profils par défaut optimisent… et ce qu’ils sacrifient
Les profils d’impression par défaut sont d’abord conçus pour maximiser la probabilité qu’une impression se termine. Les développeurs de logiciels de tranchage comme Cura ou PrusaSlicer privilégient une vitesse d’impression modérée, un remplissage plutôt généreux et des températures de buse tolérantes. Pour un atelier de TPE qui lance une nouvelle imprimante, ces profils d’impression par défaut évitent les catastrophes immédiates, mais ils ne garantissent ni la meilleure qualité ni le meilleur coût pièce.
Sur une Bambu Lab X1C, les profils d’impression livrés dans Bambu Studio misent sur une bonne adhérence plateau et des supports faciles à retirer. Ce choix de paramètres d’impression rassure les débutants, mais il augmente le temps de post traitement et la consommation de filament. Sur une Prusa MK3S pilotée par PrusaSlicer, les profils d’impression officiels favorisent la compatibilité avec de nombreux filaments plutôt qu’une optimisation fine de la résistance mécanique ou de la vitesse d’impression.
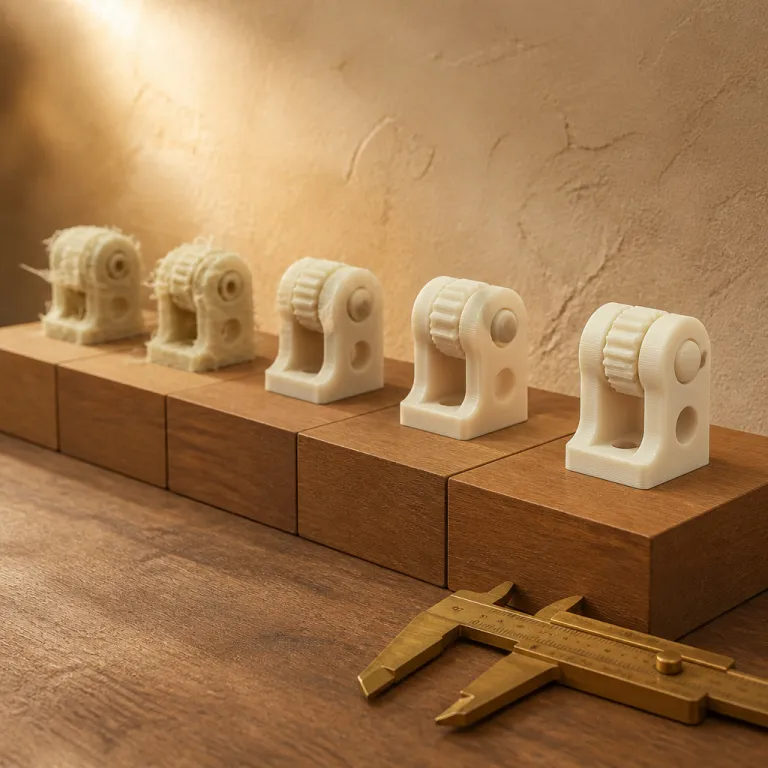
Les profils d’impression par défaut sacrifient souvent la qualité de surface sur les zones complexes. Les paramètres de rétraction, de coasting ou de combing restent conservateurs dans Cura Slicer, ce qui limite les risques de bouchage mais laisse parfois des fils et micro défauts sur les pièces. Un profil impression 3D slicer optimisation bien travaillé permet de réduire ces artefacts, à condition de reprendre les réglages imprimante étape par étape et de tester chaque version de profil sur un même modèle.
Autre compromis caché : le taux de remplissage et le motif de remplissage. Les profils d’impression génériques fixent souvent un taux de remplissage autour de 15 à 20 %, avec un motif simple, pour équilibrer temps d’impression et rigidité. Pour une pièce fonctionnelle soumise à des efforts, ces paramètres d’impression sont rarement suffisants, et la résistance mécanique réelle chute très vite. Adapter le taux de remplissage et le motif à chaque fichier STL est indispensable si vous visez une fabrication additive fiable.
Les profils d’impression par défaut ne tiennent pas compte non plus de votre environnement réel. Une imprimante enfermée dans une armoire, une autre sous une VMC, ou une Bambu Lab dans une pièce chauffée ne réagiront pas pareil aux mêmes paramètres d’impression. Pour aller plus loin, il faut sortir de ces profils d’impression génériques et construire un profil impression 3D slicer optimisation spécifique à votre atelier, en s’appuyant sur des guides complets comme maîtriser les profils d’impression pour des pièces fiables.
Pourquoi le copier coller de profils communautaires vous fait perdre du temps
La tentation est forte de télécharger un profil d’impression « magique » trouvé sur un forum ou un Discord. Ces profils d’impression communautaires pour Cura, PrusaSlicer ou Bambu Studio promettent souvent une qualité parfaite et une vitesse d’impression record. Dans les faits, ce copier coller de profils casse plus de projets qu’il n’en sauve, car il ignore la réalité de votre imprimante et de vos conditions d’impression.
Un profil d’impression optimisé pour une Bambu Lab X1C dans un atelier climatisé ne fonctionnera pas de la même façon sur une imprimante Anycubic dans un garage froid. Les paramètres d’impression comme la température, le débit, la ventilation ou le remplissage sont tous dépendants du modèle d’imprimante, du filament et de l’environnement. Copier ces profils d’impression sans adaptation revient à nier tout ce qui fait la spécificité de votre chaîne de fabrication additive.
Les profils communautaires mélangent souvent plusieurs versions de réglages, sans historique clair. On voit régulièrement des profils d’impression Cura PrusaSlicer bricolés, où des fonctionnalités avancées comme le pressure advance ou l’input shaping sont activées sans cohérence. Sur certaines imprimantes, ces paramètres d’impression mal compris créent plus de vibrations et de défauts de surface qu’ils n’en corrigent, surtout si le slicer logiciel n’est pas à jour.
Le problème se complique encore avec les logiciels open source et les forks. Entre Cura, PrusaSlicer, OrcaSlicer ou SuperSlicer, chaque logiciel de tranchage gère différemment les vitesses, les accélérations et les scripts de démarrage. Un profil impression 3D slicer optimisation construit pour un logiciel de découpe précis ne se transpose pas proprement dans un autre, même si les menus semblent identiques. C’est particulièrement vrai pour les profils d’impression qui exploitent des fonctionnalités avancées comme la calibration de pression d’avance.
Pour un workflow sérieux, mieux vaut partir d’un profil d’impression propre et suivre une méthode structurée. OrcaSlicer, par exemple, propose des outils de calibration intégrés pour la température, le débit et la rétraction, qui permettent de créer des profils d’impression cohérents par filament et par imprimante. Pour comprendre ce que ces outils changent réellement, un décryptage détaillé comme la calibration de pression d’avance qui change votre première couche aide à distinguer les gains réels du simple effet de mode.
Méthode progressive : comment construire un profil vraiment adapté
La seule approche qui tienne la route consiste à partir du profil d’impression par défaut et à le faire évoluer par petites touches. On commence par un profil impression 3D slicer optimisation minimal, en ne modifiant qu’un groupe de paramètres d’impression à la fois. Cette méthode progressive évite de se perdre dans les réglages imprimante et permet de comprendre l’impact réel de chaque changement.
Première étape : la température. Sur Cura, PrusaSlicer ou Bambu Studio, on duplique le profil d’impression existant et on lance une tour de température adaptée au filament utilisé. Cette tour permet d’identifier la plage où la qualité de surface, la résistance mécanique et l’adhérence inter couche sont équilibrées, en tenant compte du modèle d’imprimante et du débit réel.
Deuxième étape : le débit. Les outils intégrés dans les logiciels de tranchage modernes, ou des scripts simples, permettent de calibrer le flow pour que les parois mesurées correspondent au modèle théorique. Un profil impression 3D slicer optimisation sérieux passe toujours par cette étape, car un débit mal réglé fausse ensuite tous les autres paramètres d’impression, du remplissage au taux de remplissage maximal. Sur une Bambu Lab, cette calibration est partiellement automatisée, mais un contrôle manuel reste indispensable.
Troisième étape : la rétraction et les déplacements. Dans Cura Slicer ou PrusaSlicer, on ajuste la distance et la vitesse de rétraction, puis les vitesses de déplacement, en observant les fils et les marques sur les pièces tests. Les profils d’impression par défaut sont souvent trop prudents sur ces réglages, ce qui rallonge la durée d’impression et augmente les risques de blobs. Un profil impression 3D slicer optimisation bien réglé réduit ces défauts sans multiplier les bouchages.
Quatrième étape : les vitesses et accélérations. Une fois la température, le débit et la rétraction stabilisés, on peut pousser progressivement la vitesse d’impression, en surveillant la qualité de surface et la précision dimensionnelle. Les logiciels open source comme PrusaSlicer et OrcaSlicer donnent un contrôle fin sur ces paramètres d’impression, mais chaque version du logiciel peut modifier légèrement le comportement. Pour les profils d’impression orientés production, on teste toujours sur un même fichier STL fonctionnel, pas seulement sur un Benchy décoratif.
OrcaSlicer, Bambu Studio, Cura, PrusaSlicer : tirer parti des outils sans s’y perdre
Les logiciels de tranchage modernes ne se contentent plus de découper un fichier STL en couches. OrcaSlicer, Bambu Studio, Cura et PrusaSlicer intègrent désormais des assistants de calibration, des profils d’impression préconfigurés et des fonctionnalités avancées pour la gestion des vitesses et des accélérations. Bien utilisés, ces outils transforment un profil impression 3D slicer optimisation en véritable standard de production pour votre atelier.
OrcaSlicer se distingue par ses workflows de calibration guidés, qui enchaînent les tests de température, de débit et de rétraction. Ces outils permettent de générer des profils d’impression spécifiques à chaque filament et à chaque imprimante, sans y passer des semaines. Pour les makers qui utilisent plusieurs imprimantes, cette approche évite de multiplier les profils d’impression incohérents et simplifie la maintenance des paramètres d’impression.
Bambu Studio mise sur une forte intégration avec les imprimantes Bambu Lab, en automatisant une partie des réglages imprimante. Le logiciel de tranchage propose des profils d’impression très aboutis pour les filaments de la marque, avec une gestion fine de la vitesse d’impression et du remplissage. Un décryptage détaillé comme ce que Bambu Studio fait mieux et ce qu’il rate encore montre toutefois que ces profils d’impression restent perfectibles pour certaines pièces techniques.
Cura et PrusaSlicer, de leur côté, restent des logiciels open source très flexibles, avec une large bibliothèque de profils d’impression pour de nombreuses imprimantes. Leur force réside dans la transparence des paramètres d’impression et la possibilité de créer des profils d’impression hiérarchisés, par filament, par machine et par usage. Un profil impression 3D slicer optimisation bien structuré dans ces logiciels permet de passer d’une pièce esthétique à une pièce fonctionnelle en changeant simplement de profil.
Les logiciels CAO et les slicers dialoguent aussi de mieux en mieux. En exportant des fichiers STL propres, avec des tolérances adaptées, on réduit la part de correction laissée au logiciel de découpe et on fiabilise les profils d’impression. Pour un atelier de TPE, cette cohérence entre logiciels CAO, slicer logiciel et réglages imprimante fait la différence entre une fabrication additive artisanale et un processus reproductible.
Savoir quand s’arrêter : le point où l’optimisation devient une perte de temps
Passé un certain stade, continuer à peaufiner un profil impression 3D slicer optimisation apporte des gains marginaux. On peut passer des soirées à ajuster des paramètres d’impression au dixième de millimètre par seconde, sans impact visible sur la qualité ou la résistance mécanique. Pour un maker exigeant ou une TPE, la vraie compétence consiste à savoir quand s’arrêter et figer un profil d’impression comme standard.
Un bon repère consiste à comparer le temps passé en réglages avec le temps gagné en production. Si deux versions de profils d’impression donnent une qualité équivalente, mais que l’une réduit la durée d’impression de 10 %, le choix est simple. En revanche, chercher à gagner encore 2 % de temps en modifiant des paramètres d’impression obscurs dans Cura ou PrusaSlicer n’a plus beaucoup de sens, surtout si cela complique la maintenance des profils d’impression.
Autre critère : la stabilité sur plusieurs imprimantes. Un profil impression 3D slicer optimisation vraiment utile doit rester fiable sur plusieurs machines du même modèle, avec des variations raisonnables. Si un profil d’impression ne fonctionne bien que sur une seule imprimante, dans une seule configuration, il devient ingérable pour un atelier qui possède plusieurs imprimantes. À ce stade, mieux vaut simplifier les paramètres d’impression et accepter un léger surdimensionnement du remplissage ou un temps d’impression un peu plus long.
Enfin, il faut intégrer le temps de post traitement dans l’équation. Un profil d’impression ultra rapide mais qui génère beaucoup de bavures, de supports difficiles à retirer ou de surfaces à poncer n’est pas forcément rentable. En ajustant les paramètres d’impression liés aux supports, au remplissage et aux vitesses de paroi, on peut souvent réduire le post traitement de manière significative, ce qui compte davantage que quelques secondes gagnées sur le slicer logiciel.
Au bout du compte, un profil impression 3D slicer optimisation réussi n’est pas celui qui impressionne sur un screenshot de Cura ou de Bambu Studio. C’est celui qui sort la même pièce propre, dimensionnellement juste et mécaniquement fiable, à la millième impression comme à la première. Dans un atelier sérieux, la référence n’est pas la promesse du constructeur, mais la pièce qui sort propre à la millième heure.
Profils, workflow et matériel : penser la chaîne complète plutôt que le réglage isolé
Un profil impression 3D slicer optimisation ne vit pas dans le vide, il s’inscrit dans une chaîne complète. Le choix du filament, l’état de la buse, la planéité du plateau et la qualité du fichier STL influencent autant le résultat que les paramètres d’impression dans le slicer. Pour un maker avancé ou une TPE, l’objectif est de stabiliser l’ensemble du workflow, pas seulement les profils d’impression.
Sur une Bambu Lab bien entretenue, avec une buse en acier trempé et un plateau propre, un profil d’impression calibré une fois reste valable longtemps. À l’inverse, sur une imprimante mal ventilée ou avec un extrudeur fatigué, même le meilleur profil impression 3D slicer optimisation ne compensera pas les défauts mécaniques. Les logiciels de tranchage ne sont pas des baguettes magiques, ils amplifient la qualité du matériel et des réglages imprimante existants.
Les profils d’impression doivent aussi être pensés par usage, pas seulement par matériau. Un profil d’impression pour des pièces esthétiques en PLA, avec un remplissage léger et un taux de remplissage réduit, ne convient pas à des pièces fonctionnelles en PETG ou en nylon. En structurant vos profils d’impression par famille d’usage, vous évitez de retoucher sans cesse les mêmes paramètres d’impression et vous sécurisez votre fabrication additive.
Les logiciels open source comme Cura et PrusaSlicer permettent de dupliquer et d’organiser ces profils d’impression de manière hiérarchique. On peut ainsi créer un profil de base par imprimante, puis des variantes par matériau, puis des sous profils par usage, tout en gardant une logique claire. Cette approche transforme le profil impression 3D slicer optimisation en véritable outil de gestion de production, plutôt qu’en collection de réglages ésotériques.
Enfin, n’oubliez pas que les logiciels CAO et les slicers évoluent, tout comme les versions de firmware de vos imprimantes. À chaque mise à jour majeure de logiciel de découpe ou de slicer logiciel, il est prudent de vérifier au moins un profil d’impression critique sur une pièce de référence. Les profils d’impression prêts à l’emploi sont un point de départ acceptable, mais les conserver tels quels bloque votre progression bien plus sûrement qu’un Benchy raté.
Chiffres clés sur les profils d’impression et la calibration
- Dans de nombreux retours d’expérience d’ateliers, la simple calibration de température et de débit permet de réduire de 30 à 40 % les défauts visibles sur les pièces, par rapport aux profils d’impression par défaut (données compilées à partir de communautés d’utilisateurs Cura et PrusaSlicer).
- Les profils d’impression optimisés pour un usage spécifique réduisent en moyenne de 15 à 25 % le temps d’impression total, sans perte de qualité, par rapport aux profils d’impression génériques fournis par les fabricants d’imprimantes (observations publiées par plusieurs makers et petites structures de fabrication additive).
- Sur des pièces fonctionnelles, l’ajustement du taux de remplissage et du motif de remplissage peut augmenter la résistance mécanique de 20 à 50 %, à masse de matière comparable, selon les tests réalisés avec des profils d’impression calibrés dans différents slicers.
- Les workflows de calibration intégrés comme ceux d’OrcaSlicer permettent de créer un profil impression 3D slicer optimisation complet en quelques heures, contre plusieurs jours de tests empiriques sans méthode structurée, d’après les retours d’utilisateurs avancés.
- Dans les ateliers qui documentent leurs profils d’impression et leurs paramètres d’impression, le taux d’échec d’impression chute souvent sous les 5 %, contre plus de 15 % lorsque seuls les profils d’impression par défaut sont utilisés sans adaptation.
FAQ sur les profils d’impression et leur optimisation
Faut il toujours partir des profils d’impression par défaut du slicer ?
Oui, partir des profils d’impression par défaut de Cura, PrusaSlicer ou Bambu Studio reste la base la plus sûre. Ces profils d’impression intègrent déjà des paramètres d’impression cohérents pour votre modèle d’imprimante, ce qui évite les erreurs grossières. L’important est ensuite de les dupliquer et de les adapter progressivement pour construire un véritable profil impression 3D slicer optimisation.
Combien de profils d’impression différents faut il maintenir pour un atelier ?
Pour une TPE ou un maker avancé, trois à cinq profils d’impression bien pensés par imprimante suffisent souvent. On peut par exemple distinguer un profil d’impression esthétique, un profil d’impression fonctionnel, un profil d’impression rapide et éventuellement un profil d’impression spécifique pour un matériau exigeant. Au delà, la maintenance des paramètres d’impression devient lourde et source d’erreurs.
Les profils d’impression fournis par les fabricants d’imprimantes sont ils suffisants ?
Les profils d’impression fournis par les fabricants comme Bambu Lab ou Prusa sont généralement fiables pour démarrer. Ils sont toutefois conçus pour fonctionner dans un maximum de situations, pas pour optimiser votre production spécifique. Pour une fabrication additive régulière, il est nécessaire de transformer ces profils d’impression en un profil impression 3D slicer optimisation adapté à vos pièces et à votre environnement.
Peut on utiliser le même profil d’impression sur plusieurs slicers différents ?
On peut reproduire la logique d’un profil d’impression entre plusieurs logiciels de tranchage, mais pas copier les paramètres d’impression ligne à ligne. Chaque slicer logiciel gère différemment les vitesses, les accélérations et certaines fonctionnalités avancées. Il faut donc recréer un profil impression 3D slicer optimisation dans chaque logiciel, en respectant la même méthode de calibration.
À quel moment faut il recalibrer un profil d’impression existant ?
Un profil d’impression doit être vérifié après tout changement majeur de filament, de buse, de firmware ou de version de slicer. Un simple changement de buse ou de marque de filament peut modifier les paramètres d’impression nécessaires pour garder la même qualité. En cas de doute, on relance au minimum une tour de température et un test de débit pour sécuriser le profil impression 3D slicer optimisation.
