Quand le « scandale PLA et PETG » masque les vrais enjeux matériaux
Dans les ateliers de makers, on évoque souvent un prétendu « scandale PLA et PETG » lié aux promesses marketing autour des filaments d’impression 3D. Certains y voient une affaire retentissante, comme dans une série dramatique où chaque rôle serait joué par une actrice ou un interprète caricatural, alors que la réalité des matériaux est plus nuancée. Cette image de scandale, entretenue par chaque annonce de nouvelle bobine miracle, détourne parfois l’attention des vraies questions de fiche technique, de compatibilité machine et de conditions d’usage.
Le PLA et le PETG ne sont ni des héros ni des méchants dans un film, mais des matériaux avec un titre original clair : bioplastique facile à imprimer d’un côté, copolyester plus technique de l’autre. La sortie de nouvelles gammes est souvent présentée comme une première mondiale, presque comme une première de film avec tapis rouge, alors qu’il s’agit surtout d’ajustements de formulation ou d’anglais format d’étiquetage. Pour dépasser la rhétorique de scandale ou de polémique supposée, il faut revenir aux informations mesurables : température de fusion, allongement à la rupture, tolérance dimensionnelle, stabilité thermique et recommandations de réglages.
Pour un bricoleur tech ou une TPE, la vraie production de valeur ne vient pas d’une annonce tapageuse, mais d’un choix cohérent entre PLA, PETG et ABS selon l’usage final. On peut comparer cela à une chaîne de télévision qui programme une série : chaque épisode, chaque sortie et chaque final doivent servir une stratégie globale, pas seulement créer du bruit. La fameuse controverse autour du PLA et du PETG naît souvent d’une mauvaise lecture de la page produit, d’une image trop flatteuse ou d’un manque d’informations techniques sur la bobine, plus que d’un défaut intrinsèque du polymère.
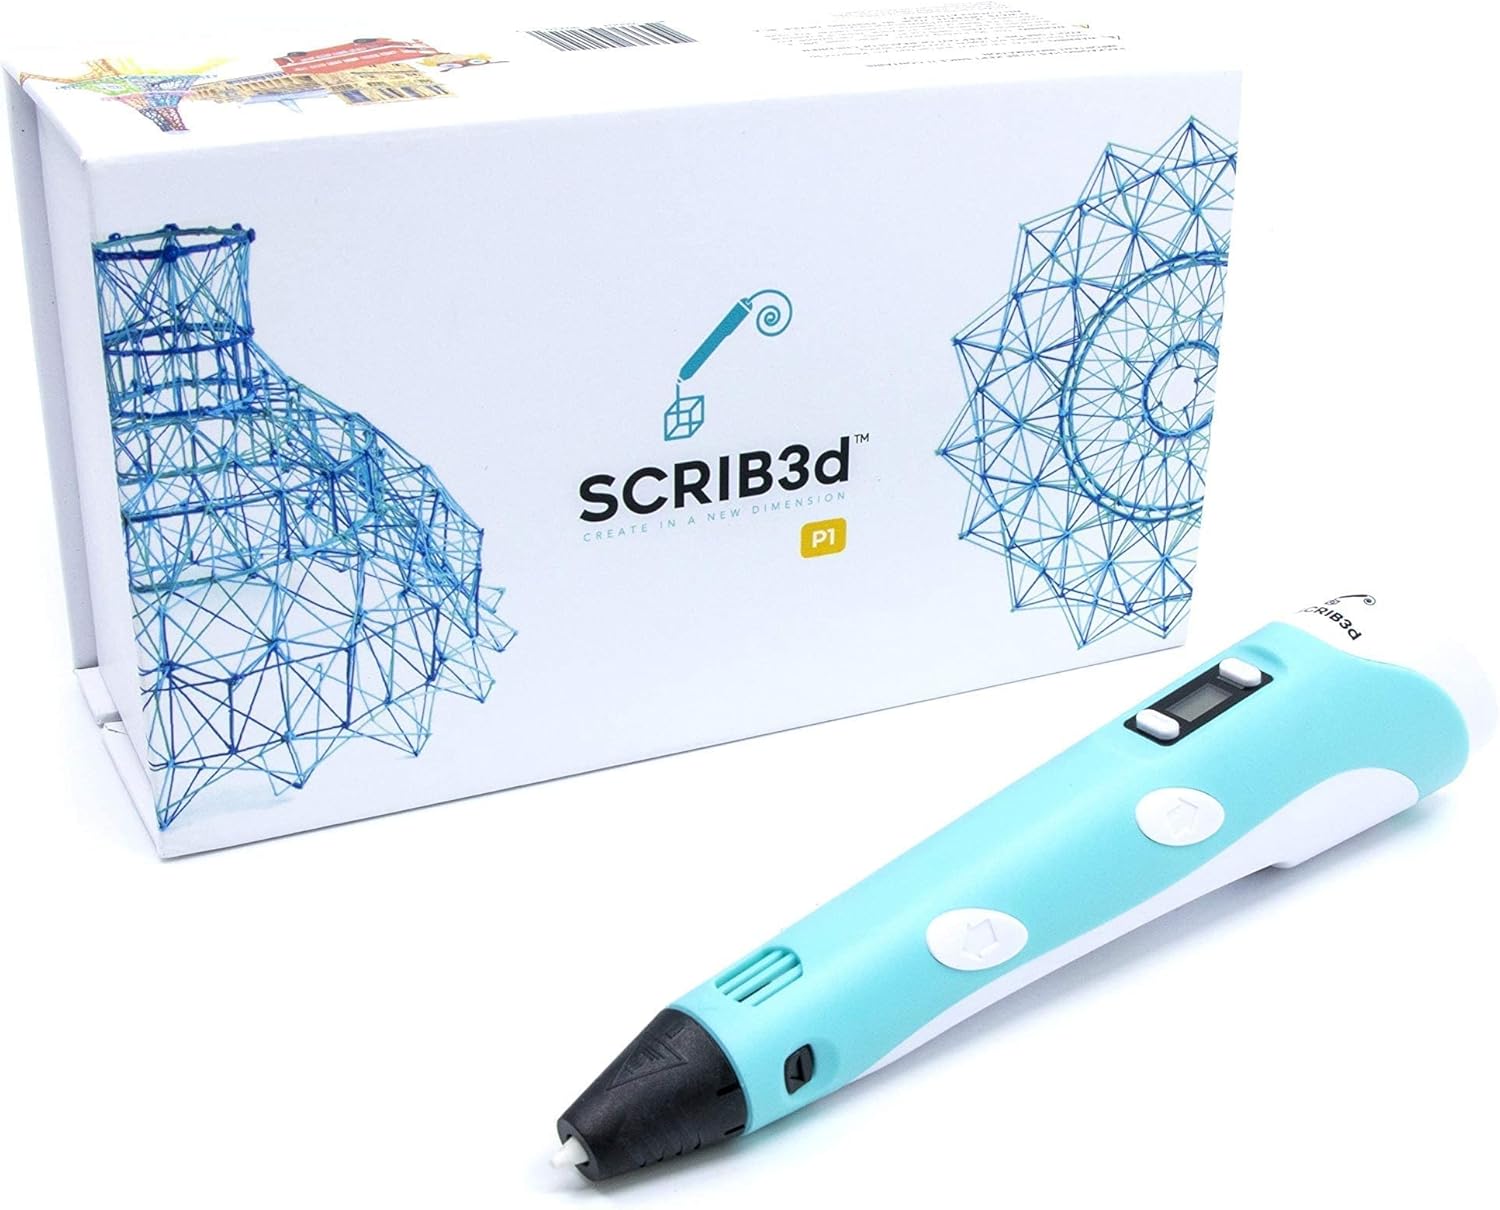
- + Écran intégré pour un contrôle plus simple
- + Kit complet : stylo, 3 couleurs de filament PLA, pochoirs et chargeur inclus
- + Filament PLA fourni pour commencer immédiatement
- + Livre de pochoirs et instructions pour des projets guidés
- + Adapté aux débutants, prise en main rapide

PLA, PETG, ABS : lire la « fiche technique » au delà du marketing
Le cœur du supposé scandale PLA et PETG vient d’une confusion entre fiche technique et argumentaire commercial. Beaucoup de fiches techniques ressemblent à la page d’un DVD de film, avec une image séduisante, un titre original accrocheur et une annonce de performances dignes d’une production hollywoodienne. Pourtant, pour un usage en TPE ou en atelier de makers, ce sont les chiffres précis qui comptent, comme pour une série industrielle où chaque paramètre joue un rôle mesurable et vérifiable.
Avant toute commande, vérifiez systématiquement la température d’extrusion, la plage de plateau, la tolérance de diamètre et la résistance mécanique indiquées dans la fiche technique. Un PLA annoncé comme « technique » sans informations chiffrées peut cacher un vrai problème, surtout si la production de pièces fonctionnelles est en jeu pour une petite entreprise. Pour aller plus loin dans le choix de la bonne bobine et éviter ce type de scandale PLA et PETG, il reste pertinent de s’appuyer sur un guide spécialisé qui détaille les critères de sélection, les profils d’impression et les limites d’usage.
Les fabricants sérieux détaillent aussi l’anglais format des données, la méthode de test et parfois la référence de la norme utilisée (par exemple ISO 527 pour la traction ou ISO 75 pour la température de fléchissement). Cette transparence limite le risque de scandale ou de scandale perçu, car chaque rôle dans la chaîne de valeur, du producteur au maker, est clairement défini. Comme pour une bonne production de télévision, où chaque interprète et chaque actrice sont crédités, une fiche technique complète permet d’identifier qui fait quoi, avec quelles garanties et dans quel cadre de test.
Température, ventilation, humidité : les vrais « acteurs » de vos échecs d’impression
Une grande partie du prétendu scandale PLA et PETG vient d’impressions ratées attribuées à tort au filament lui même. Dans ce film quotidien qu’est l’impression 3D, la température de buse, la ventilation et l’humidité jouent un rôle d’acteurs principaux, tandis que le matériau n’est qu’un interprète parmi d’autres. Quand la première couche échoue, on parle vite de scandale ou de scandale de qualité, alors que la fiche technique indiquait clairement des paramètres non respectés ou des conditions environnementales à maîtriser.
Sur une imprimante à filament, le PLA tolère mieux les erreurs de réglage que le PETG ou l’ABS, mais il reste sensible à l’humidité ambiante. Un PETG mal séché peut produire une image de surface pleine de bulles, comme un vieux DVD rayé, donnant l’impression d’une production ratée alors que le problème vient du stockage. Pour maîtriser ces paramètres et réduire ce sentiment de scandale PLA et PETG, un guide complet sur la maîtrise des filaments PLA, PETG et ABS reste une ressource précieuse pour tout atelier, en complément des recommandations du fabricant.
Les makers expérimentés traitent chaque impression comme la sortie d’un nouvel épisode de série, avec une première phase de tests, puis un final optimisé. Ils documentent sur une page de carnet les paramètres utilisés, conservent des images des pièces et comparent les résultats à la fiche technique du fabricant. Cette démarche transforme le supposé scandale en simple scénario d’amélioration continue, où chaque rôle, de la ventilation à la température, est ajusté avec méthode et où les causes d’échec sont identifiées de manière factuelle.
PLA, PETG, ABS et pièces fonctionnelles : où commence le vrai risque
Le scandale PLA et PETG prend une autre dimension quand il s’agit de pièces fonctionnelles soumises à des contraintes mécaniques ou thermiques. Utiliser du PLA pour un support proche d’un moteur ou d’un canal d’air chaud peut tourner au fiasco, comme un film dont le final serait totalement raté, car la température de ramollissement est simplement trop basse. Dans ce contexte, le rôle de l’ABS ou de certains PETG renforcés devient central pour la sécurité, la durabilité et la conformité aux exigences du cahier des charges.
Pour une TPE qui fabrique des gabarits, des outillages ou des pièces de pré série, la mauvaise sélection de matériau peut coûter bien plus qu’un simple échec d’impression. On se retrouve alors avec une production entière à refaire, une sortie de série retardée et parfois une image de marque écornée auprès des clients. Ce type de scandale PLA et PETG n’a rien d’une fiction de télévision, il touche directement les marges, la fiabilité perçue et la crédibilité de l’entreprise sur son marché.
Quand les contraintes deviennent extrêmes, certains ateliers se tournent vers des filaments techniques ou vers la fusion sur lit de poudre pour le métal, comme expliqué dans ce dossier sur l’impression 3D métal et les filaments spéciaux. Là encore, chaque matériau a un rôle précis dans la production, comme chaque actrice ou chaque interprète dans une série bien écrite. Le scandale ne vient pas du PLA ou du PETG eux mêmes, mais d’un décalage entre les informations disponibles, les hypothèses de conception et l’usage réel sur le terrain.
Communication, images et « annonces » : comment naît la méfiance autour des filaments
Le scandale PLA et PETG est souvent alimenté par des annonces spectaculaires et des images trop parfaites sur les pages produits. Certains fabricants communiquent comme pour la sortie d’un film, avec bande annonce, titre original accrocheur et promesse de première mondiale, alors que la formulation change à peine. Cette mise en scène peut créer un sentiment de scandale ou de scandale latent quand la réalité en atelier ne correspond pas à la production rêvée, surtout pour les TPE qui engagent des séries complètes.
Les makers aguerris apprennent à lire entre les lignes, à distinguer la communication de la fiche technique et à chercher des informations vérifiables. Ils savent que la télévision, le cinéma et la publicité utilisent les mêmes codes narratifs, jouant sur le rôle de chaque actrice, de chaque interprète et de chaque image pour construire une histoire séduisante. Dans le domaine des filaments, cette narration doit rester au service de la clarté, sinon le scandale PLA et PETG devient un sujet récurrent sur les forums, dans les fablabs et dans les ateliers de TPE.
Une bonne pratique consiste à documenter ses propres tests comme une petite production interne, avec une page dédiée par matériau, des photos, des paramètres et un retour d’expérience. On obtient ainsi une série de cas concrets, avec un final clair sur ce qui fonctionne ou non pour chaque usage. Cette approche transforme la sortie de chaque nouvelle bobine en épisode maîtrisé, loin de tout scandale et proche d’une démarche d’amélioration continue, fondée sur des preuves plutôt que sur des impressions.
Traçabilité, lots et formats : ce que les petites structures doivent exiger
Pour les TPE et les fablabs, le scandale PLA et PETG se joue aussi sur la traçabilité des lots et la cohérence des formats. Un même titre original de filament peut cacher des variations importantes entre séries de production, comme deux versions différentes d’un film ou d’un DVD portant pourtant le même nom. Quand le diamètre varie trop d’un lot à l’autre, le scandale n’est plus seulement perçu, il devient mesurable sur les pièces finales, avec des défauts d’adhérence ou de remplissage.
Les fournisseurs sérieux indiquent clairement le numéro de lot, le pays de production et parfois un lien vers une page d’informations détaillées. Certains proposent même une fiche technique en anglais et en français, avec un anglais format normalisé pour les données de laboratoire, ce qui facilite les comparaisons entre marques. Cette transparence réduit fortement le risque de scandale PLA et PETG, car chaque rôle dans la chaîne, du producteur au client final, peut être retracé en cas de problème et documenté de manière structurée.
Dans les petites structures, il est utile de tenir un registre interne qui associe chaque bobine à un projet, à une série de pièces et à un jeu de paramètres. On obtient ainsi une véritable série documentaire, où chaque épisode correspond à une sortie de production et chaque final est archivé avec son image et ses notes. En cas de scandale ou de scandale supposé, il devient alors possible de remonter précisément au lot incriminé, au lieu de mettre en cause tout le PLA ou tout le PETG de manière globale et imprécise.
Culture maker et références médiatiques : quand le vocabulaire du cinéma brouille les pistes
Dans la communauté des makers, le vocabulaire du cinéma et de la télévision s’invite souvent dans les discussions techniques. On parle de scandale PLA et PETG comme d’un scandale médiatique, on évoque la sortie d’une nouvelle bobine comme la première d’un film, et on commente la fiche technique comme la fiche d’un DVD collector. Cette culture commune rend les échanges vivants, mais elle peut aussi brouiller la frontière entre ressenti, storytelling et faits mesurables issus des tests.
Certains vont jusqu’à donner un rôle de personnage à leur imprimante, à nommer leurs projets comme des séries, avec un final attendu et une actrice principale qui serait la tête d’impression. On plaisante sur le fait que le PLA joue le rôle de « Jean » ou de « Paul », que le PETG serait un « Jean Paul » plus robuste, et que chaque interprète de matériau a son caractère. Derrière ces métaphores, le risque est de transformer un simple problème de réglage en scandale PLA et PETG, comme si un mauvais épisode condamnait toute la production et tout un type de filament.
Pour garder le meilleur de cette culture sans tomber dans l’exagération, il est utile de séparer clairement la page de discussion informelle et la page de documentation technique. Les images, les blagues et les références à la télévision ou au cinéma ont leur place, mais les informations critiques sur les filaments doivent rester factuelles et structurées. Ainsi, le scandale reste un mot de fiction, tandis que la réalité de l’atelier s’appuie sur des données solides, des protocoles de test simples et sur une expérience partagée entre pairs.
Chiffres clés autour des filaments PLA, PETG et ABS

- Le PLA présente généralement une température de transition vitreuse autour de 55 °C, alors que le PETG se situe plutôt entre 70 et 80 °C, ce qui explique pourquoi le scandale PLA et PETG concerne souvent les pièces exposées à la chaleur (données fabricants, valeurs typiques issues de fiches techniques comme celles de Prusa, Ultimaker ou eSun, basées sur des essais de type ISO 75).
- Des tests indépendants montrent que la résistance à la traction du PLA se situe souvent entre 50 et 70 MPa, tandis que certains PETG atteignent 60 à 80 MPa, ce qui rend ces derniers plus adaptés aux pièces fonctionnelles soumises à des efforts répétés (valeurs indicatives issues de fiches techniques industrielles et de mesures conformes à la norme ISO 527, éprouvettes imprimées à 100 % de remplissage).
- Plus de 60 % des imprimantes 3D de bureau vendues dans le monde sont livrées avec du PLA comme matériau principal, ce qui explique pourquoi la majorité des retours d’expérience et des discussions de « scandale » concernent ce filament plutôt que l’ABS ou le nylon (estimations issues de rapports de marché spécialisés publiés entre 2020 et 2023, sur la base des volumes de ventes de machines FFF grand public).
- Des mesures réalisées par plusieurs laboratoires indiquent qu’une variation de diamètre de filament supérieure à ± 0,05 mm peut augmenter de plus de 20 % le risque de sous extrusion ou de bouchage, ce qui alimente directement la perception de scandale PLA et PETG chez les utilisateurs exigeants (résultats rapportés dans des études internes de fabricants et des tests communautaires documentés, avec contrôle au micromètre sur plusieurs mètres de filament).
- Les études sur l’absorption d’humidité montrent qu’un PLA stocké à l’air libre peut voir sa teneur en eau augmenter significativement en moins d’une semaine dans un environnement humide, ce qui dégrade la qualité de surface et renforce l’idée d’un scandale de qualité alors qu’un simple séchage aurait suffi (mesures publiées par plusieurs marques et laboratoires d’essais matériaux, avec conditionnement à 23 °C et 50 % d’humidité relative).
Sources et méthodes : les valeurs ci dessus sont des ordres de grandeur issus de fiches techniques de fabricants reconnus, de normes ISO (notamment ISO 527 et ISO 75) et de rapports de marché sur l’impression 3D de bureau. Elles peuvent varier selon la formulation précise, la couleur, le taux de remplissage et les conditions d’essai.
FAQ sur le « scandale » PLA et PETG en impression 3D
Pourquoi parle t on de « scandale PLA et PETG » chez les makers ?
Cette expression vient surtout de la frustration liée aux impressions ratées, aux fiches techniques incomplètes et aux promesses marketing exagérées. Quand une bobine ne tient pas ses promesses, certains parlent de scandale, alors que le problème vient parfois de paramètres mal adaptés ou d’un stockage inapproprié. Le terme reste donc plus culturel que réellement technique, même s’il pointe des enjeux réels de transparence et de pédagogie.
Le PLA est il vraiment moins fiable que le PETG ou l’ABS ?
Le PLA est généralement plus simple à imprimer et très fiable pour des pièces non soumises à la chaleur ou à des efforts importants. Le PETG et l’ABS deviennent plus pertinents pour des pièces fonctionnelles, exposées à des températures plus élevées ou à des contraintes mécaniques répétées. Le scandale PLA et PETG naît souvent d’un mauvais choix de matériau par rapport à l’usage réel, plus que d’un défaut systématique du PLA lui même.
Comment vérifier si un scandale de qualité vient du filament ou des réglages ?
La première étape consiste à comparer vos paramètres d’impression à la fiche technique du fabricant, en particulier les températures et la vitesse. Ensuite, il faut contrôler l’humidité du filament, l’état de la buse et la qualité du plateau d’adhérence. Si tout est conforme et que les défauts persistent, il devient légitime de suspecter un problème de lot ou de production, et de documenter précisément les symptômes observés.
Quelles bonnes pratiques limitent les problèmes avec le PLA et le PETG ?
Un stockage dans des boîtes hermétiques avec dessiccant, un séchage régulier des bobines et une calibration soignée de l’extrudeur réduisent fortement les risques. Il est aussi utile de documenter ses profils d’impression et de conserver des échantillons de pièces pour chaque lot de filament. Cette approche transforme un éventuel scandale PLA et PETG en simple incident maîtrisé, avec des actions correctives claires pour les séries suivantes.
Les TPE doivent elles éviter le PLA pour les pièces professionnelles ?
Le PLA reste parfaitement adapté à de nombreux usages professionnels, notamment pour les maquettes, les gabarits légers et les pièces de validation de forme. Pour des pièces fonctionnelles soumises à des contraintes thermiques ou mécaniques, il est préférable d’envisager le PETG, l’ABS ou des matériaux plus techniques. L’essentiel est de faire correspondre les propriétés du filament aux exigences réelles de l’application, plutôt que de se fier uniquement au discours marketing.