

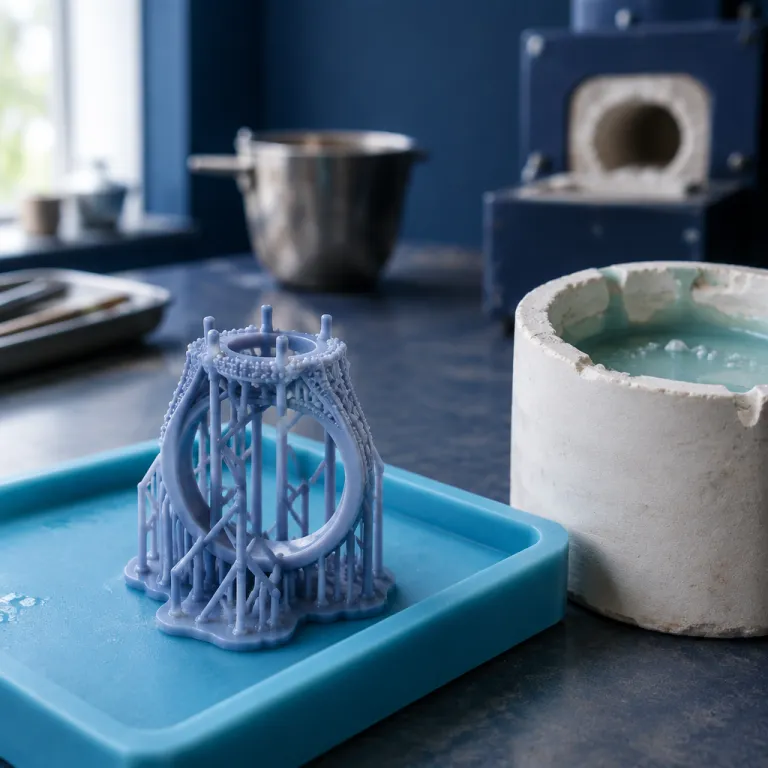
Résolution d’impression versus réalité de l’atelier de bijouterie
Une imprimante 3D pour la bijouterie en résine fascine souvent par sa fiche technique. Les bijoutiers, créateurs bijoux et ateliers de joaillerie regardent d’abord la résolution d’impression annoncée en microns, alors que la coulabilité réelle de la pièce dépend surtout de la stabilité dimensionnelle et du comportement de la résine à la fonte. Une bague parfaitement détaillée à 25 microns peut devenir inutilisable si la résine coulable laisse des résidus de cendres dans le moule en cire perdue.
Dans un flux de fabrication bijoux sérieux, la résolution de couche n’est qu’un paramètre parmi d’autres. La précision dimensionnelle répétable de l’imprimante résine, la qualité d’exposition UV et la compatibilité entre résine impression et cycle de moulage cire comptent davantage pour obtenir des bijoux imprimés réellement exploitables. Une imprimante 3D bijouterie résine doit donc être évaluée sur la précision globale du processus, depuis la conception du modèle jusqu’au post traitement, et non sur un simple chiffre marketing.
Les imprimantes résine de type SLA, DLP ou MSLA affichent toutes des résolutions séduisantes. Pourtant, deux imprimantes joaillerie avec la même résolution théorique peuvent produire des pièces très différentes en termes de qualité impression et de déformation après post-cure. Pour un atelier de bijouterie ou une TPE, le bon choix d’imprimante et de résines conditionne directement le taux de rebut, le prix de revient par pièce et la fiabilité de la production.

- + Grand volume : espace de construction 400×400×400 mm pour pièces volumineuses
- + Ultra-rapide : vitesse annoncée jusqu'à 700 mm/s pour production rapide
- + Cadre en aluminium : construction robuste et stabilité accrue
- + Nivellement automatique du lit : facilite la mise en route et améliore l'adhérence
- + Affichage de l'état : suivi et contrôle simplifiés pendant l'impression

Stabilité dimensionnelle, répétabilité et limites du « tout 25 microns »
La plupart des fiches produits mettent en avant une impression résine à 25 microns comme gage absolu de précision. En pratique, la répétabilité dimensionnelle de l’imprimante résine, c’est-à-dire sa capacité à reproduire le même modèle plusieurs fois avec les mêmes cotes, pèse davantage sur la qualité finale des bijoux. Une machine réglée à 50 microns mais parfaitement stable donnera souvent des pièces plus fiables pour l’impression joaillerie qu’une machine poussée à l’extrême sans contrôle du processus.
Sur les imprimantes résine de type DLP, la résolution XY est fixée par la taille du pixel du projecteur. Une imprimante 3D bijouterie résine peut donc afficher une excellente résolution théorique tout en souffrant d’artefacts optiques qui dégradent la précision des pièces, notamment sur les griffes fines ou les ajours de bagues. Les bijoutiers qui travaillent la cire depuis longtemps savent qu’une légère surépaisseur régulière se corrige, alors qu’une imprécision aléatoire rend la pièce inutilisable pour le moulage cire.
Les machines MSLA comme une Anycubic Photon ou une Photon Mono illustrent bien ce compromis entre résolution et volume impression. En poussant la résolution au maximum, on réduit parfois la surface utile, ce qui limite la production de plusieurs bijoux imprimés sur un même plateau. Pour un atelier qui enchaîne les séries de modèles, mieux vaut une imprimante résine avec un volume d’impression cohérent et une précision stable qu’un record de microns difficilement exploitable.
Post traitement, post-cure UV et déformations : le vrai juge de paix
Une impression bijoux parfaitement détaillée peut se déformer au lavage ou à la post-cure si le protocole n’est pas maîtrisé. Un modèle à 25 microns mal post polymérisé se déforme plus qu’un modèle à 50 microns correctement traité, ce qui ruine la précision pourtant annoncée par le constructeur. Dans la pratique, la qualité impression dépend autant du post traitement que de l’imprimante elle-même.
Le lavage dans l’alcool isopropylique, la durée de séchage et l’intensité de la post-cure UV influencent directement la stabilité dimensionnelle des pièces. Une résine coulable trop sous exposée pendant l’impression résine continuera à rétrécir pendant la post-cure, ce qui fausse les cotes critiques des bijoux, comme le diamètre intérieur des bagues ou l’épaisseur des sertissures. À l’inverse, une résine impression trop sur exposée perdra en finesse de détail, ce qui annule l’intérêt d’une haute résolution.
Les tests menés sur des machines récentes de type MSLA grand format, comme celles détaillées dans ce banc d’essai d’imprimante résine rapide, montrent que la cohérence du post traitement fait souvent la différence entre une pièce coulable et une pièce à rebuter. Pour les créateurs bijoux et les petites structures, standardiser le processus de lavage et de post-cure est donc aussi stratégique que le choix de la machine.
Résines coulables, impression cire et compatibilité avec la fonte à cire perdue
Pour la bijouterie et la joaillerie, toutes les résines ne se valent pas. Une résine standard, même avec une excellente précision, laisse souvent des résidus de cendres lors de la fonte à cire perdue, ce qui abîme le métal et détériore la surface des bijoux. La résine coulable spécifique est non négociable si l’on veut transformer une impression cire ou résine en pièce métallique propre.
Les résines coulables dédiées à l’impression joaillerie sont formulées pour brûler proprement pendant le cycle de moulage cire. Elles imitent le comportement de la cire traditionnelle, avec un profil de combustion adapté aux plâtres de fonderie utilisés en fabrication additive pour bijoux imprimés. Le prix de ces résines est plus élevé que celui des résines standards, mais le gain en qualité impression et en taux de réussite à la coulée compense largement pour un atelier professionnel.
Une imprimante 3D bijouterie résine doit donc être testée avec plusieurs résines coulables, car toutes les combinaisons machine résine ne réagissent pas de la même façon. Certaines imprimantes résine, comme les Anycubic Photon ou Photon Mono, offrent des profils d’exposition bien documentés pour les résines de bijouterie, ce qui facilite la mise au point du processus. Pour les imprimantes joaillerie plus récentes, il est utile de s’appuyer sur des retours d’essais détaillés, comme ceux d’un test d’imprimante résine 16K orientée précision, pour anticiper le comportement en fonderie.
Workflow complet : de la CAO au métal, chaque étape compte
Un flux de travail maîtrisé vaut mieux qu’une résolution record sur le papier. Pour la fabrication bijoux, le processus complet commence par la conception du modèle en CAO, se poursuit par l’impression résine, le lavage, la post-cure UV, la vérification dimensionnelle, la préparation de l’arbre de coulée, la fonte puis la finition. À chaque étape, une erreur peut dégrader la précision initiale et compromettre la coulabilité de la pièce.
La conception des modèles doit intégrer les contraintes de la fabrication additive et du moulage cire. Des épaisseurs trop fines, des contre dépouilles mal gérées ou des volumes mal orientés sur le plateau compliquent l’impression bijoux et augmentent le risque de défauts lors de la fonte. Les créateurs bijoux qui passent de la cire sculptée à l’imprimante 3D bijouterie résine doivent apprendre à penser en termes de tolérances, de retrait et de compensation dimensionnelle.
Pour choisir une imprimante 3D adaptée, un guide exigeant comme celui proposé dans ce guide pour bien choisir son imprimante 3D aide à structurer les critères. Une TPE gagnera à documenter précisément son workflow, en notant pour chaque modèle les paramètres d’impression, de post traitement et de fonte, afin de stabiliser la production. La vraie performance ne se mesure pas à la première pièce réussie, mais à la centième pièce identique sortie sans surprise.
Choisir sa machine selon l’application : bagues fines, pendentifs volumineux et séries
Les besoins d’un atelier de bagues fines ne sont pas ceux d’un fabricant de pendentifs massifs. Pour des alliances ajourées ou des griffes très délicates, une imprimante 3D bijouterie résine avec une excellente précision XY et une résine coulable très fluide donnera des pièces nettes, prêtes pour la fonte. En revanche, pour des pièces volumineuses comme des broches ou des pendentifs, le volume impression et la stabilité mécanique de la machine deviennent prioritaires.
Les imprimantes résine de type Anycubic Photon ou Photon Mono conviennent bien aux créateurs bijoux qui démarrent avec de petites séries. Leur prix contenu permet de tester plusieurs résines impression, y compris des résines coulables spécialisées, sans immobiliser un budget démesuré. Pour une TPE qui vise une production plus soutenue, des imprimantes résine plus grandes, issues de gammes professionnelles ou semi professionnelles, offriront un meilleur compromis entre volume d’impression, vitesse et répétabilité.
Les imprimantes joaillerie haut de gamme misent souvent sur une optique plus soignée et une meilleure uniformité d’exposition, ce qui améliore la qualité impression sur toute la surface du plateau. Cependant, même sur ces machines, une impression cire ou résine mal orientée ou mal supportée produira des défauts difficiles à rattraper. Le choix de la machine doit donc être aligné sur le type de bijoux imprimés, le niveau de détail recherché et la capacité de production visée.
Stratégie d’investissement pour makers et TPE : fiabilité avant marketing
Pour un néo acquéreur avec un budget entre 300 et 1 500 euros, la tentation est forte de choisir l’imprimante 3D bijouterie résine la plus « définie » sur le papier. Pourtant, la fiabilité à long terme, la disponibilité des résines coulables et la simplicité du post traitement pèsent davantage sur le retour sur investissement. Une machine légèrement moins précise mais stable, bien documentée et compatible avec plusieurs résines impression spécialisées sera plus rentable qu’un modèle exotique difficile à régler.
Les makers et petites entreprises doivent raisonner en coût global de fabrication bijoux, pas seulement en prix d’achat de l’imprimante. Le temps passé à ajuster les profils d’impression résine, à corriger des déformations ou à gérer des échecs de moulage cire se traduit en heures facturables perdues. Une imprimante résine avec un écosystème solide, des profils éprouvés pour l’impression bijoux et une communauté active réduit ce temps de mise au point.
Au final, la bonne imprimante 3D pour la bijouterie est celle qui sort des pièces coulables propres, identiques et prévisibles, semaine après semaine. La résolution nominale reste un indicateur utile, mais elle ne doit jamais masquer les critères essentiels que sont la précision dimensionnelle, la qualité impression après post traitement et la compatibilité réelle avec la fonte à cire perdue. Dans un atelier, ce qui compte n’est pas la promesse du constructeur, mais la pièce qui sort propre à la millième heure.
Chiffres clés sur l’impression 3D résine en bijouterie
- Selon plusieurs fabricants de résines coulables pour la joaillerie, le taux de cendres résiduelles après combustion doit rester inférieur à 0,1 % pour garantir une surface métallique propre lors de la fonte à cire perdue.
- Les imprimantes résine de bureau destinées à la bijouterie proposent couramment des résolutions de couche comprises entre 25 et 50 microns, mais la précision dimensionnelle réelle se situe souvent autour de ± 50 à ± 100 microns selon le réglage et le post traitement.
- Des tests comparatifs publiés par des laboratoires indépendants montrent qu’un protocole de post-cure UV optimisé peut réduire de plus de 30 % les déformations dimensionnelles sur des bagues imprimées en résine coulable.
- Pour un atelier de bijouterie produisant de petites séries, le passage de la cire sculptée manuellement à la fabrication additive par imprimante résine peut diminuer le temps de mise au point des modèles de 40 à 60 % selon la complexité des pièces.
- Les volumes d’impression typiques des imprimantes joaillerie de bureau se situent entre 120 × 68 × 150 mm et 220 × 120 × 220 mm, ce qui permet de placer de 20 à plus de 80 bijoux imprimés par plateau selon la taille des modèles.
FAQ sur l’imprimante 3D résine pour la bijouterie
Une résolution de 25 microns est-elle indispensable pour la joaillerie ?
Non, une résolution de 25 microns n’est pas indispensable pour tous les bijoux. Pour beaucoup de modèles, une couche de 50 microns avec une bonne précision dimensionnelle et un post traitement maîtrisé donne des pièces parfaitement coulables. La priorité doit rester la stabilité des cotes et la compatibilité de la résine avec la fonte à cire perdue.
Quelle différence entre résine standard et résine coulable pour bijoux ?
Une résine standard est conçue pour des pièces de présentation ou des prototypes, pas pour la fonderie. La résine coulable, elle, est formulée pour brûler proprement sans laisser de cendres, ce qui évite les défauts de surface dans le métal. Pour la bijouterie, l’usage d’une résine coulable spécifique est donc essentiel dès que la pièce doit être fondue.
Faut-il une imprimante dédiée à la joaillerie ou une machine généraliste suffit-elle ?
Une machine généraliste de type Anycubic Photon ou Photon Mono peut suffire pour démarrer, surtout pour un maker ou une petite structure. L’essentiel est de disposer de profils d’impression adaptés aux résines coulables et d’un post traitement bien maîtrisé. Une imprimante dédiée à la joaillerie apporte surtout une meilleure répétabilité et un support technique plus ciblé.
Comment dimensionner le volume d’impression pour un atelier de bijouterie ?
Le volume d’impression doit être choisi en fonction du nombre de pièces produites par cycle et de la taille maximale des modèles. Un petit atelier qui imprime quelques bagues par jour peut se contenter d’un volume modeste, alors qu’une TPE orientée séries aura intérêt à viser un plateau permettant plusieurs dizaines de bijoux imprimés. Il faut aussi tenir compte de la hauteur disponible pour les arbres de coulée.
Quels sont les principaux risques de déformation après impression résine ?
Les principales causes de déformation sont un lavage trop agressif, une post-cure UV mal calibrée et une exposition initiale inadaptée. Une résine sous polymérisée continuera à rétrécir, tandis qu’une résine sur polymérisée perdra en finesse de détail. Le contrôle rigoureux du processus de post traitement est donc indispensable pour conserver la précision des pièces destinées à la fonte.
